Ja meklējat formētas celulozes paplātes, droši vien esat dzirdējuši tādus terminus kā "pārnest{0}}veidots", "termoformēts", "karsti-presēts", "bieza-siena" un "plānasiena" -, un, iespējams, esat prātojies, ko tie nozīmē un kā tie ietekmē produktu. Šie termini attiecas uz dažādiem ražošanas procesiem, un procesa izvēle būtiski ietekmē produkta izskatu, precizitāti, izturību, izmaksas un piemērotību dažādiem lietojumiem. Pareiza procesa izvēle savam produktam ir viens no svarīgākajiem lēmumiem pielāgotas celulozes projektā, - saprotiet to nepareizi, un jūs varat iegūt produktu, kas neatbilst jūsu prasībām vai maksā vairāk nekā nepieciešams. Šajā rakstā mēs sniedzam detalizētu divu galveno formētās celulozes paplātes ražošanas procesu - pārvietošanas-formēšanas (standarta) un termoformēšanas (karsti-presēšanas) - salīdzinājumu, aptverot procesa posmus, aprīkojumu, cikla laikus, produkta īpašības, izmaksas, kvalitāti, lietojumus un labāko praksi. Mēs apskatīsim arī biezu{14}}sienu un plānu{15}}sienu variantus un sniegsim norādījumus, kā izvēlēties pareizo procesu konkrētajam lietojumam. Neatkarīgi no tā, vai esat iepakojuma inženieris, produktu menedžeris vai iepirkumu speciālists, šim rakstam ir jāsniedz skaidra izpratne par kompromisiem un jāpalīdz pieņemt pārdomātu lēmumu.
Divi galvenie procesi: pārskats
Formas celulozes izstrādājumi tiek ražoti, izmantojot divus primārās ražošanas procesus, kuriem katram ir atšķirīgas īpašības un pielietojums:
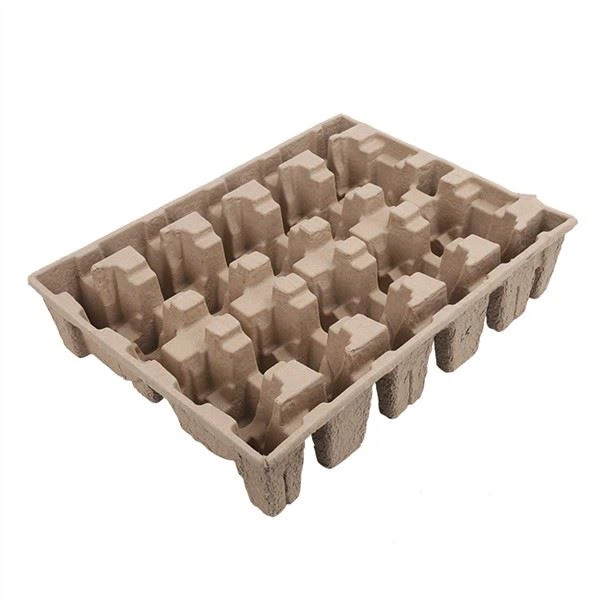
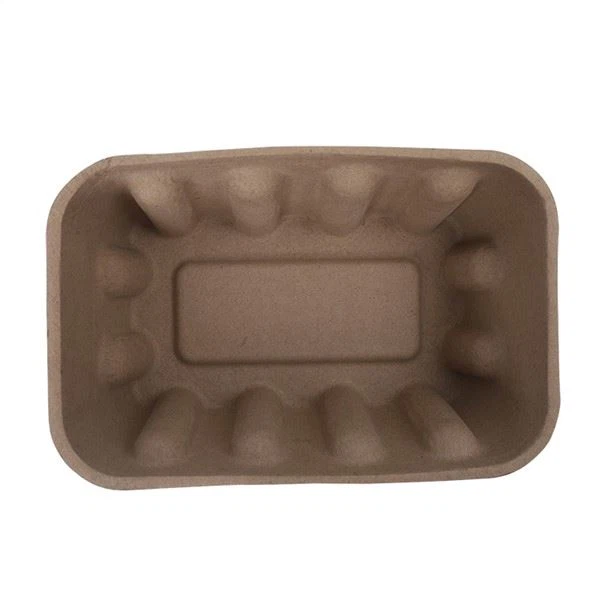
1. Nodošanas-veidotais (standarta) process.Šis ir visizplatītākais un tradicionālākais formētās celulozes ražošanas process. Tas ietver produkta veidošanu uz sieta veidnes, izmantojot vakuuma sūknēšanu, mitrā produkta pārvietošanu uz žāvēšanas veidni un gaisa -žāvēšanu žāvēšanas tunelī. Transfer-formētajiem izstrādājumiem ir teksturēta virsma (vienā pusē acs raksts, otrā pusē šķiedru tekstūra), relatīvi brīvas pielaides (±0,5–1 mm) un zemākas izmaksas. Šo procesu izmanto olu kartona kastēm, ražošanas paplātēm, rūpniecisko komponentu paplātēm, transportēšanas paplātēm un citiem funkcionāliem/aizsargājošiem iepakojumiem, kur estētika nav tik svarīga.
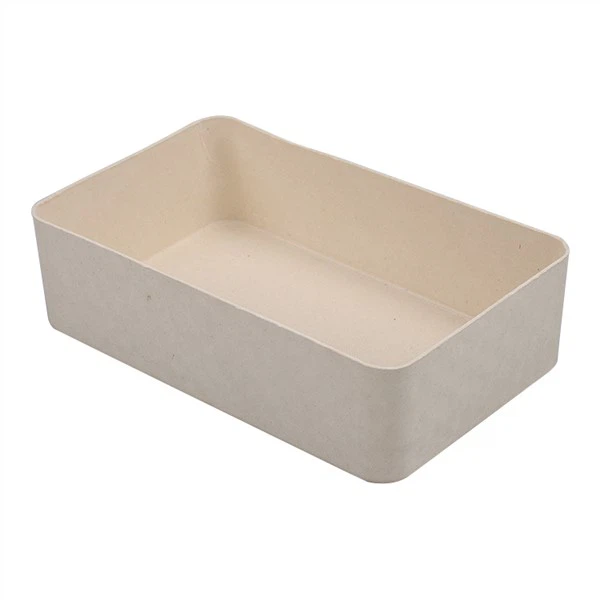
2. Termoformēts (karsti{1}}presēts) process.Šis ir sarežģītāks process, kas pēc formēšanas pievieno karstās -presēšanas stadiju. Slapjš produkts tiek saspiests starp divām uzkarsētām alumīnija veidnēm (augšējo un apakšējo) augstā spiedienā un temperatūrā, izveidojot gludu, blīvu, precīzu izstrādājumu ar matētu, samtainu -līdzīgu virsmu abās pusēs. Termoformētiem izstrādājumiem ir nelielas pielaides (± 0,2–0,5 mm), plānas sienas (1–2 mm) un izcils izskats. Šo procesu izmanto kosmētikas ieliktņiem, plaša patēriņa elektronikas iepakojumiem, augstākās kvalitātes pārtikas paplātēm, vīna un stipro alkoholisko dzērienu iepakojumiem un citiem lietojumiem, kur svarīga ir estētika un precizitāte.
Katram procesam ir pieejami varianti, kuru pamatā ir sienas biezums - bieza-siena (3-10 mm, smagas-noslodzes darbiem) un plānas-siena (1-2 mm, viegla, precīza pielietojuma gadījumā). Biezu{9}}sienu izstrādājumi parasti tiek formēti (izmaksu dēļ), savukārt plānas sienas izstrādājumi parasti tiek termiski apstrādāti (precizitātes un estētikas dēļ). Tomēr ir pārklāšanās, - daži biezu{14}}sienu izstrādājumi ir termiski apstrādāti (augstas kvalitātes-noslodzes lietojumiem), un daži tievas{16}}sienu izstrādājumi tiek veidoti ar pārnesi (izmaksu jutīgiem lietojumiem).
Pārsūtīšanas-veidošanas process: soli pa solim
Pārneses -formēšanas process ir veidņu celulozes rūpniecības darba zirgs, - to izmanto lielākajai daļai veidņu celulozes produktu, sākot no olu kartona kastēm līdz rūpnieciskām paplātēm. Lūk, kā tas darbojas, soli pa solim.
1. solis: celulozes sagatavošana.Process sākas ar celulozes sagatavošanu. Pārstrādātu papīru (vai bagasu vai citas šķiedras) ievieto hidrapulperā - lielā tvertnē ar rotējošu maisītāju -, kur to sajauc ar siltu ūdeni (40–60 grādi pēc Celsija) un maisa, līdz papīrs sadalās atsevišķās šķiedrās. Pulverēšanas process parasti ilgst 15-30 minūtes atkarībā no šķiedras veida un vēlamās celulozes konsistences. Pēc vajadzības celulozē tiek iemaisītas piedevas: mitrās stiprības sveķi (lai uzlabotu ūdensizturību un izturību), krāsvielas (krāsai), ESD piedevas (statiskajai kontrolei) un citas funkcionālas piedevas. Pēc tam mīkstumu sijā un notīra, lai noņemtu piesārņotājus (skavas, plastmasu, netīrumus), un uzglabā turēšanas tvertnē, nepārtraukti maisot, lai novērstu šķiedru nogulsnēšanos.
Galvenie celulozes parametri:
- Konsekvence:0,5-2 procenti šķiedrvielu-attiecība pret ūdeni (masā galvenokārt ir ūdens, ar nelielu šķiedru procentuālo daļu)
- Brīvība (drenāžas ātrums):300-600 mL CSF (Canadian Standard Freeness) — zemāks brīvums=lēnāka drenāža=smalkāka šķiedru nogulsnēšanās=gludāka virsma, bet ilgāks cikla laiks
- pH:6,5–8,5 (neitrāla līdz viegli sārmainam, optimālai šķiedru savienošanai un slapja izturības sveķu darbībai)
- Temperatūra:40-60 grādi pēc Celsija (silts ūdens paātrina celulozes veidošanos un uzlabo šķiedru saistīšanu)
2. solis: formēšana.Veidošanas stadija ir vieta, kur produkts iegūst formu. Pielāgota formēšanas veidne -, kas izgatavota no alumīnija un pārklāta ar smalku sietu (60-100 siets, atkarībā no izstrādājuma) - ir uzstādīta uz formēšanas iekārtas un nolaista celulozes suspensijā. Vakuuma iesūkšana tiek pielietota caur veidni, izvelkot ūdeni caur sietu un nogulsnējot šķiedras uz veidnes virsmas. Veidni notur vircā noteiktu "iegremdēšanas laiku" (parasti 2-10 sekundes, atkarībā no vēlamā sienas biezuma un produkta sarežģītības) - ilgāks iegremdēšanas laiks=vairāk šķiedru nogulsnēšanās=biezākas sienas=stiprāks, bet smagāks produkts. Pēc iegremdēšanas veidni izceļ no vircas, un lieko ūdeni noņem, turpinot sūknēšanu ar vakuumu (“atūdeņošanas” fāze, parasti 2–5 sekundes).
Formēšanas mašīnu veidi:
- Virzvirziena (vienas-stacijas) iekārta:Veidne pārvietojas uz augšu un uz leju (iekšā un iziet no celulozes vircas) ar abpusējās kustības kustību. Vienkāršs, pieejams, bet lēnāks (parasti 100-300 cikli stundā). Piemērots neliela līdz vidēja apjoma ražošanai.
- Rotācijas iekārta (vairāk{0}}staciju)Vairākas veidnes ir uzstādītas uz rotējošas cilindra, kas nepārtrauktā rotācijas kustībā pārvieto tās caur celulozes vircas, atūdeņošanas, pārvietošanas un tīrīšanas stacijām. Ātrāks (parasti 300{4}}1000 ciklu stundā), konsekventāks, taču dārgāks un mazāk elastīgs produktu izmaiņām. Piemērots liela apjoma ražošanai.
- Vairāku{0}}dobumu veidnes:Abos mašīnu veidos var izmantot vairāku{0}}dobumu veidnes (veidojot vairākus produktus vienā ciklā), lai palielinātu ražošanas ātrumu. Dobumu skaits vienā veidnē ir atkarīgs no izstrādājuma izmēra un iekārtas jaudas - parasti 2–12 dobumi paplātēm, līdz pat 30+ maziem produktiem, piemēram, olu krūzēm.
3. darbība: pārsūtīšana.Pēc formēšanas un atūdeņošanas mitrais produkts (kas joprojām atrodas formēšanas veidnē) ir jāpārnes uz nākamo posmu - vai nu žāvēšanas veidnē (žāvēšanai ar gaisu-), vai presēšanas veidnē (termoformēšanai). Pārneses -formēšanas procesā mitrais produkts tiek pārnests uz "pārvietošanas veidni" - otru veidni ar apgrieztu formēšanas veidnes formu, kas arī pārklāta ar sietu. Pārneses veidne tiek nospiesta pret formēšanas veidni, un vakuums tiek apgriezts (izpūš gaisu caur formēšanas veidni), lai mitrais produkts nonāktu pārneses veidnē. Pēc tam pārvietošanas veidne pārvieto mitro produktu uz žāvēšanas stadiju.
Ne visiem produktiem ir nepieciešama pārvietošanas veidne - daži vienkārši produkti tiek pārvietoti tieši no formēšanas veidnes uz žāvēšanas konveijeru (izmantojot robotizētu roku vai vienkāršu pārvietošanas mehānismu). Bet lielākajai daļai paplāšu (kurām ir sarežģītas formas un kurām ir jāsaglabā forma žāvēšanas laikā) tiek izmantota pārneses veidne, lai atbalstītu mitru produktu un novērstu deformāciju.
4. solis: žāvēšana.Žāvēšana ir visilgākais un -enerģijaietilpīgākais veidņu pārneses-procesa posms. Mitrais produkts (uz pārvietošanas veidnes vai uz žāvēšanas konveijera) tiek izvadīts caur žāvēšanas tuneli - garu, apsildāmu kameru, kurā tiek cirkulēts karsts gaiss (120-180 grādi pēc Celsija), lai iztvaikotu atlikušo ūdeni. Žāvēšanas laiks ir atkarīgs no izstrādājuma izmēra, sieniņu biezuma un vēlamā galīgā mitruma satura - parasti 5-15 minūtes standarta paplātēm, līdz 30 minūtēm izstrādājumiem ar biezu sienu. Mērķis ir samazināt mitruma saturu no 70-80 procentiem (slapjš produkts) līdz 6-10 procentiem (gatavais produkts) - samazinājums par 80-90 procentiem no sākotnējā ūdens satura.
Žāvēšanas metodes:
- Konvekcijas žāvēšana (visbiežāk):Karstais gaiss tiek cirkulēts caur žāvēšanas tuneli, iztvaicējot ūdeni no produkta virsmas. Energoefektīvs-, vienmērīgs, bet salīdzinoši lēns.
- Infrasarkanā žāvēšana:Infrasarkanie sildītāji izstaro siltumu tieši uz izstrādājuma virsmu, sildot ūdens molekulas un paātrinot iztvaikošanu. Ātrāka nekā konvekcijas žāvēšana, bet mazāk vienmērīga (virsma var izžūt ātrāk nekā iekšpuse, izraisot deformāciju). Bieži lieto kopā ar konvekcijas žāvēšanu.
- Žāvēšana mikroviļņu krāsnī:Mikroviļņu enerģija sasilda ūdens molekulas visā izstrādājumā (ne tikai virspusē), nodrošinot ātru, vienmērīgu žāvēšanu. Energoefektīvs-, taču dārgs aprīkojums un ierobežots ar noteiktiem produktu veidiem. Izmanto augstas-vērtīgas vai biezas{4}}sienu izstrādājumiem.
- Kombinētā žāvēšana:Daudzās ražošanas līnijās tiek izmantota metožu kombinācija -, piemēram, infrasarkanā priekšžāvēšana (lai ātri noņemtu virszemes ūdeni), kam seko galīgā konvekcijas žāvēšana (lai vienmērīgi noņemtu atlikušo ūdeni).
5. darbība: apdare.Pēc žāvēšanas produkti tiek apstrādāti atkarībā no produkta prasībām:
- Apgriešana:Produkti, kuriem nepieciešami precīzi malu izmēri, tiek apgriezti, izmantojot tērauda stieņu presformu vai rotējošu griešanas matricu. Apgriešana noņem lieko materiālu un veido tīras, precīzas malas.
- Pārklājums:Produkti, kuriem nepieciešama mitruma izturība, izturība pret taukiem vai augstākās kvalitātes virsmas apdare, ir pārklāti ar barjeras pārklājumiem, kuru pamatā ir ūdens{0}} (uzklājot ar izsmidzināšanu, iemērkšanu vai rullīšu pārklājumu).
- Drukāšana:Produkti, kuriem ir nepieciešams zīmols vai informācija, tiek drukāti, izmantojot fleksogrāfisko, ofseta vai digitālo druku, izmantojot ūdens{0}}tintes.
- Reljefs/iespiedums:Produkti, kuriem nepieciešamas teksturētas virsmas vai logotipi, tiek iespiesti/izspiesti, izmantojot apsildāmu presi (veidotu izstrādājumu pārvietošanai{0}}reljefs parasti tiek veikts kā atsevišķa pēc-žāvēšanas darbība, jo tā nav daļa no standarta procesa).
- Kvalitātes pārbaude:Katrai partijai tiek pārbaudīti defekti, izmēri, svars, mitruma saturs un funkcionalitāte.
Pārsūtīšanas{0}}veidotā procesa kopsavilkums:
- Cikla laiks:8-20 sekundes vienā ciklā (formēšana + pārvietošana), plus 5-15 minūšu žāvēšanas laiks (žāvēšana ir paralēla, tāpēc tas nepalielina cikla laiku)
- Ražošanas ātrums:100-1000 cikli stundā (atkarībā no mašīnas veida un izstrādājuma izmēra), reizināts ar dobumu skaitu vienā veidnē
- Sienas biezums:1,5-3 mm (standarta), 3–10 mm (biezas sienas)
- Pielaides:±0,5-1 mm
- Virsmas apdare:Teksturēts (tīkla raksts formēšanas pusē, šķiedru tekstūra pārneses pusē)
- Izmaksas:Zemāks (vienkāršāks aprīkojums, īsāks cikla laiks, bez presēšanas stadijas)
- Vispiemērotākais priekš:Funkcionāls/aizsargājošs iepakojums, liela{0}}apjoma, izmaksu-jutīgas lietojumprogrammas
Termoformēts (karsti{0}}presēts) process: soli pa solim
Termoformēšanas process ir progresīvāks, precīzāks formētās celulozes ražošanas variants, kas pievieno karstās -presēšanas stadiju. Tas ražo produktus ar gludu, blīvu, izcilu izskatu un stingrām pielaidēm -, kas ir piemēroti augstākās klases-pielietojumam, kur svarīga ir estētika un precizitāte. Lūk, kā tas darbojas, soli pa solim.
1. solis: celulozes sagatavošana.Celulozes sagatavošana termoformētiem produktiem ir līdzīga celulozes sagatavošanai-formēšanai, taču ar dažām būtiskām atšķirībām: (1) celulozes konsistence bieži ir nedaudz zemāka (0,3-1 procents), lai iegūtu smalkāku šķiedru nogulsnēšanos un gludāku virsmu; (2) Freeness bieži ir zemāks (200-400 ml CSF), lai nodrošinātu lēnāku drenāžu un vienmērīgāku šķiedru nogulsnēšanos; (3) šķiedru maisījums bieži tiek attīrīts (vairāk saputots), lai iegūtu smalkākas šķiedras un gludāku virsmu; (4) piedevas tiek rūpīgi kontrolētas, lai nodrošinātu nemainīgu krāsu un izturību. Mērķis ir iegūt mīkstumu, kas vienmērīgi nogulsnējas un karsti presējot rada gludu, blīvu produktu.
2. solis: formēšana.Formēšanas stadija ir līdzīga pārvietošanai-formētai - formēšanas veidni (ar sietu) nolaiž celulozes suspensijā, uz veidnes virsmas vakuumā nogulsnē šķiedras, veidni paceļ un atūdeņo. Tomēr termoformētiem izstrādājumiem formēšanas parametri tiek kontrolēti precīzāk: (1) plānākām sienām iegremdēšanas laiks bieži ir īsāks (1-5 sekundes); (2) vakuuma līmenis ir precīzi kontrolēts, lai nodrošinātu vienmērīgu šķiedru nogulsnēšanos; (3) atūdeņošanas laiks ir garāks (3-8 sekundes), lai pirms presēšanas izņemtu vairāk ūdens (samazina presēšanas laiku un enerģiju). Slapjā produkta, kas nonāk presēšanas stadijā, mitruma saturs parasti ir 60–70 procenti (salīdzinājumā ar 70–80 procentiem pārveidošanas formā), kas samazina ūdens daudzumu, kas ir jānoņem presēšanas laikā.
3. darbība: pārsūtiet uz presēšanas veidni.Pēc formēšanas un atūdeņošanas mitrais produkts tiek pārvietots no formēšanas veidnes uz presēšanas staciju. Pārnešanu parasti veic ar robotu roku vai pārvietošanas mehānismu, kas paņem mitro produktu un novieto to uz apakšējās presēšanas veidnes. Precīzai novietošanai ir izšķiroša nozīme -, lai izstrādājumam jābūt centrētam uz apakšējās veidnes, lai nodrošinātu vienmērīgu presēšanu un konsekventus izmērus.
4. darbība: karstā nospiešana (atslēgas atšķirība).Šis ir posms, kas atšķir termoformētus{0}}produktus. Mitru produktu novieto starp divām precīzi apstrādātām alumīnija veidnēm - augšējo (vīriešu) un apakšējo (sieviešu) veidni -, kas tiek uzkarsētas līdz 150–220 grādiem pēc Celsija (izmantojot elektriskos sildelementus vai tvaika kanālus veidņu iekšpusē). Veidnes aizveras ar augstu spiedienu (30-100 bar, atkarībā no izstrādājuma un vēlamā blīvuma) uz 10-30 sekundēm. Nospiešanas laikā:
1. Saspiešana:Augsts spiediens saspiež šķiedru paklāju no tā mitrā, vaļīgā stāvokļa līdz blīvai, viendabīgai struktūrai. Šķiedru blīvums palielinās no 150-200 kg/m³ (slapjš, irdens) līdz 300-500 kg/m³ (presēts, blīvs). Saspiešanas pakāpe parasti ir no 2:1 līdz 4:1 (izstrādājuma biezums presēšanas laikā tiek samazināts par 50-75 procentiem).
2. Ūdens noņemšana:Siltums iztvaiko lieko ūdeni, un spiediens izspiež ūdeni no šķiedras paklāja. Mitruma saturs tiek samazināts no 60-70 procentiem (nospiežot presē) līdz 15-25 procentiem (izbeidzot presēšanu) – ievērojams samazinājums, kas saīsina turpmāko žāvēšanas laiku.
3. Virsmas izlīdzināšana:Apsildāmo veidņu gludās, pulētās virsmas veido gludu, matētu, samtam{0}}līdzīgu virsmu abās izstrādājuma pusēs. Siltums nedaudz mīkstina šķiedras, ļaujot tām pielāgoties veidnes virsmai un izveidot vienmērīgu, gludu apdari. Tīkla raksts no formēšanas stadijas ir pilnībā likvidēts (nospiests gludi).
4. Izmēru precizitāte:Precīza presformu apstrāde (±0,05-0,1 mm) un augstais spiediens nodrošina, ka izstrādājumam ir stingri, nemainīgi izmēri (±0,2–0,5 mm). Produktam ir precīza veidnes dobuma forma – nav saraušanās vai deformācijas (jo presēšanas laikā produktu ierobežo veidne).
5. Šķiedru savienošana:Siltums un spiediens veicina ūdeņraža saiti starp šķiedrām, palielinot izstrādājuma izturību un stingrību. Blīvā struktūra arī uzlabo izstrādājuma izturību pret plīsumiem un caurduršanu.
Presēšanas mašīnu veidi:
- Hidrauliskā prese:Visizplatītākais veids termoformētai veidnei. Izmanto hidrauliskos cilindrus augsta spiediena (30-100 bar) pielikšanai ar precīzu vadību. Piemērots vidējiem līdz lieliem produktiem un vidēja līdz liela apjoma ražošanai.
- Pneimatiskā prese:Spiediena radīšanai izmanto gaisa balonus. Zemāks spiediens (10-30 bar), ātrāks cikla laiks, bet mazāk precīzs. Piemērots maziem, plāniem izstrādājumiem un liela apjoma ražošanai.
- Nepārtraukta presēšana:Lentas vai rullīšu prese, kas nepārtraukti presē izstrādājumus, kad tie pārvietojas pa iekārtu. Liels apjoms, bet ierobežots spiediens un precizitāte. Piemērots vienkāršiem, plakaniem izstrādājumiem (piem., šķīvjiem, vākiem).
5. solis: žāvēšana.Pēc karstās presēšanas produktam joprojām ir 15-25 procenti mitruma, un tas ir jāizžāvē līdz pēdējiem 6-10 procentiem. Termoformētu izstrādājumu žāvēšanas posms ir īsāks nekā pārvietošanas -formēšanas (jo liela daļa ūdens tika noņemta presēšanas laikā) — standarta izstrādājumiem parasti ir 3–8 minūtes. Žāvēšana tiek veikta žāvēšanas tunelī (120-180 grādi pēc Celsija), kas ir līdzīgs pārneses formēšanai, bet ar rūpīgu kontroli, lai izvairītos no deformācijas vai deformācijas (produkts pēc presēšanas ir blīvāks un stingrāks, tāpēc tas ir mazāk pakļauts deformācijai, taču vienmērīga žāvēšana joprojām ir svarīga).
6. darbība: apdare.Termoformētu izstrādājumu apdares darbības ir līdzīgas pārvietošanas-formētai - apgriešanai, pārklāšanai, drukāšanai, reljefam, kvalitātes pārbaudei -, taču ar dažām atšķirībām: (1) apgriešana bieži vien nav nepieciešama (presēšanas veidne rada precīzas malas, tāpēc daudziem produktiem apgriešana var būt nevajadzīga); (2) reljefs/iespiedums parasti tiek veikts presēšanas stadijā (raksts tiek apstrādāts presēšanas veidnē, tāpēc tas tiek pārnests uz izstrādājumu presēšanas laikā - nav nepieciešama atsevišķa darbība); (3) drukas kvalitāte ir augstāka (gludā virsma labāk pieņem drukāšanu, ļaujot iegūt smalkākas detaļas un košākas krāsas); (4) kvalitātes pārbaude ir stingrāka (augstākās kvalitātes lietojumiem ir nepieciešami augstāki kvalitātes standarti, ar stingrākām pielaidēm un mazāku defektu līmeni).
Termoformētā procesa kopsavilkums:
- Cikla laiks:15-40 sekundes ciklā (formēšana + presēšana), plus 3-8 minūšu žāvēšanas laiks (paralēli)
- Ražošanas ātrums:80-400 cikli stundā (atkarībā no mašīnas veida un izstrādājuma izmēra), reizināts dobumu skaits vienā veidnē
- Sienas biezums:1-2 mm (plānas sienas), dažiem produktiem līdz 3 mm
- Pielaides:±0,2-0,5 mm
- Virsmas apdare:Gluda, matēta, samtaina{0}}kā no abām pusēm
- Izmaksas:Augstāks (sarežģītāks aprīkojums, ilgāks cikla laiks, presēšanas stadija, precīzāks instruments)
- Vispiemērotākais priekš:Premium/patērētāju{0}}iepakojums, precīzas lietojumprogrammas, augstas-estētiskās prasības
Virziena-uz-galvas salīdzinājums
Tagad, kad esam detalizēti aplūkojuši abus procesus, salīdzināsim tos blakus galvenajām dimensijām.
| Izmērs | Pārnesums-veidots (standarta) | Termoformēts (karsti{0}}presēts) |
|---|---|---|
| Virsmas apdare | Teksturēts - sieta raksts vienā pusē, šķiedras tekstūra otrā pusē | Gluda, matēta, samtaina{0}}kā no abām pusēm |
| Izmēru pielaides | ±0,5-1 mm | ±0,2-0,5 mm |
| Sienas biezums | 1,5-3 mm (standarta), 3–10 mm (biezas sienas) | 1-2 mm (plānas sienas), līdz 3 mm |
| Blīvums | 150-300 kg/m³ | 300-500 kg/m³ |
| Izturības-un-svara attiecība | Labi | Lieliski (blīvāka struktūra=stiprāka pie tāda paša svara) |
| Amortizācija | Laba - pakāpeniska enerģijas absorbcija, izmantojot konstrukcijas izliekumus | Laba - blīvāka struktūra nodrošina stingrāku atbalstu, joprojām ar progresīvu enerģijas absorbciju |
| Drukājamība | Ar godīgu - teksturētu virsmu var drukāt, taču ar mazākām detaļām | Lieliska - gluda virsma nodrošina augstas-kvalitātes drukāšanu ar smalkām detaļām |
| Reljefs/iespiedums | Iespējama pēc{0}}žāvēšanas (ierobežota informācija) | Izdarīts presēšanas laikā (smalkas detaļas, bez papildu darbības) |
| Pielāgotas krāsas | Jā (krāsots celulozē) | Jā (krāsota celulozē, viendabīgāka blīvākas struktūras dēļ) |
| Instrumentu izmaksas | $1,500-$6,000 | 3000–12 000 USD (ietver formēšanu, pārvietošanu un presēšanu) |
| Par -vienības maksu | 0,05–1,50 USD (atkarībā no izmēra, sarežģītības, apjoma) | 0,10 ASV dolāri-3,00 ASV dolāri (parasti par 30–80% augstāki nekā tam pašam produktam, kas tiek veidots ar pārnesi) |
| Cikla laiks | 8-20 sekundes ciklā | 15-40 sekundes ciklā |
| Ražošanas ātrums | 100-1000 cikli stundā | 80-400 cikli stundā |
| Minimālais pasūtījuma daudzums | 1000-3000 vienību | 3000-5000 vienību |
| Izpildes laiks (pirmais pasūtījums) | 5-8 nedēļas (dizains + instrumenti + prototipēšana + ražošana) | 6–10 nedēļas (nedaudz ilgāk, jo ir sarežģītāki instrumenti un prototipēšana) |
| Enerģijas patēriņš | Zemāks (nav presēšanas stadijas, bet ilgāks žāvēšanas laiks) | Augstāks (presēšanas posms patērē ievērojamu enerģiju, bet īsāks žāvēšanas laiks) |
| Defektu līmenis | 2–4% (parasti) | 0,5-1,5% (tipiski, precīzākas procesa kontroles dēļ) |
| Labākās lietojumprogrammas | Olu kartona kastes, produkcijas paplātes, rūpniecisko komponentu paplātes, nosūtīšanas paplātes, aizsargiepakojums | Kosmētikas ieliktņi, plaša patēriņa elektronikas iepakojumi, augstākās kvalitātes pārtikas paplātes, vīna/spirta iesaiņojumi, luksusa dāvanu iepakojumi |
Kā izvēlēties pareizo procesu
Izvēle starp pārvietošanas{0}}veidni un termoformētu ir atkarīga no jūsu īpašajām prasībām un prioritātēm. Šeit ir sniegta lēmumu sistēma, kas palīdzēs jums izvēlēties.
Izvēlieties pārsūtīšanu{0}}veidotu, ja:
1. Galvenā problēma ir izmaksas.Ja jums ir vajadzīgas zemākās iespējamās izmaksas par-vienību un instrumentu izmaksas, pārsūtīšana- ir skaidra izvēle. Tas ir par 30–80 procentiem lētāks par vienu vienību nekā termiski apstrādāts tam pašam produktam.
2. Iepakojums ir funkcionāls/aizsargājošs, nevis{0}}patērētājs.Ja paplāte atrodas piegādes kastē un gala patērētājs to nekad neredzēs (piem., rūpniecisko komponentu paplātes, iekšējais aizsargiepakojums), veidnes teksturētā virsma-ir pilnīgi piemērota -, nav jāmaksā par termoformētas izstrādājuma izcilo izskatu.
3. Lielai{0}}noslodzei nepieciešamas biezas sienas.Ja jūsu izstrādājums ir smags (5 kg+) vai tam ir nepieciešamas biezas sienas (3-10 mm) amortizācijai un atbalstam, praktiskāka un rentablāka izvēle ir pārvietošana-formēta. Presēšanas procesa dēļ termoformēta ir ierobežota līdz plānākām sienām (1-3 mm).
4. Jums ir ļoti augstas skaļuma prasības.Ja jums ir nepieciešami miljoniem vienību gadā, pārsūtīšanas -ātrāks cikla laiks un lielāks ražošanas ātrums (100–1000 cikli stundā salīdzinājumā ar . 80-400 termoformētu) var būt svarīgi, lai izpildītu jūsu tilpuma prasības.
5. Jūsu produktam nav nepieciešamas stingras pielaides.Ja jūsu izstrādājums var izturēt ±0,5-1 mm pielaides (lielākā daļa aizsargājošo iepakojumu lietojumu), pietiek ar pārneses formēšanu. Thermoformed stingrākas pielaides (± 0,2–0,5 mm) ir nepieciešamas tikai precīziem lietojumiem (piemēram, paplātes, kas iekļaujas automatizētās montāžas līnijās, augstākās kvalitātes produktu prezentācija).
Izvēlieties termoformētu, ja:
1. Iepakojums ir paredzēts patērētājam{0}}un estētika ir svarīga.Ja galapatērētājs uzskatīs paplāti kā daļu no izpakošanas pieredzes (piemēram, kosmētika, elektronika, vīns, rotaslietas, gardēžu ēdieni), termoformētā izstrādājuma gludais, izcilais izskats ir papildu izmaksu vērts. Izpakošanas pieredze ir galvenais zīmola saskarsmes punkts, un augstākās kvalitātes iepakojums var palielināt klientu apmierinātību un lojalitāti.
2. Jums ir nepieciešamas stingras izmēru pielaides.Ja jūsu lietojumam ir nepieciešami precīzi izmēri (±0,2-0,5 mm) -, piemēram, paplātes, kas iekļaujas automatizētās montāžas/iepakošanas līnijās, paplātes, kurām precīzi jāiekļaujas noteikta izmēra kastē, vai produkti ar ļoti cieši piemērotām prasībām - ir labāka izvēle, izmantojot termoformētus. Var nepietikt ar pārvietošanas veidņu brīvākām pielaidēm (±0,5–1 mm).
3. Vēlaties kvalitatīvu{0}}druku vai reljefu.Ja uz paplātes ir jādrukā detalizēta grafika, logotipi vai teksts vai ja vēlaties reljefu/iespiedumu rakstus vai logotipus, termoformētā gludā virsma un iespiešanas iespiešana nodrošina daudz labākus rezultātus nekā pārsūtīšanas-veidne.
4. Jums ir nepieciešama plāna, viegla paplāte ar augstu izturību.Ja vēlaties samazināt iepakojuma svaru (lai samazinātu piegādes izmaksas vai nodrošinātu ilgtspējību), vienlaikus saglabājot atbilstošu izturību, termoformētā blīvā struktūra (300-500 kg/m³) nodrošina izcilu stiprības -pret-svara attiecību pie plānas sienas biezuma (1–2 mm). Lai iegūtu tādu pašu stiprību, ar pārneses veidni izgatavotiem izstrādājumiem ir vajadzīgas biezākas sienas (1,5-3 mm).
5. Jūsu zīmola pozicionēšana ir augstākās kvalitātes vai luksusa.Ja jūsu zīmols ir pozicionēts kā premium, luksusa vai augstākās klases{0}} zīmols, iepakojumam ir jāatspoguļo šī pozīcija. Termoformēta formēta celuloze nodrošina augstākās kvalitātes, ilgtspējīgu iepakojuma risinājumu, kas atbilst augstākās kvalitātes zīmola pozicionēšanai - labāk nekā pārneses-formēta (kas var izskatīties pārāk utilitāra) vai plastmasa/putuplasta (kas var būt pretrunā ar ilgtspējības vērtībām).
Ja rodas šaubas, jautājiet ekspertam.Izvēle starp pārneses-formētu un termoformētu ne vienmēr ir skaidra-izveidots - daudzas lietojumprogrammas varētu darboties ar jebkuru procesu, un optimālā izvēle ir atkarīga no konkrētā produkta, apjoma, tirgus un prioritātēm. Uzņēmumā Hesheng mēs ražojam abus veidus un varam palīdzēt jums novērtēt kompromisus{4}}jūsu konkrētajam lietojumam. Mēs vienmēr ieteiksim rentablāko-risinājumu, kas atbilst jūsu prasībām, - ja pietiek ar pārvietošanu-formētā veidā, mēs jums pateiksim. Ja ir nepieciešama termoformēšana, mēs paskaidrosim, kāpēc, un palīdzēsim novērtēt, vai piemaksa ir pamatota.
Paraugprakse katram procesam
Neatkarīgi no tā, vai izvēlaties veidni{0}}vai termiski apstrādātu, šīs paraugprakses ievērošana palīdzēs nodrošināt veiksmīgu projektu.
Paraugprakse veidņu izstrādājumu pārvietošanai{0}}:
1. Dizains procesam.Transfer{0}}formētajiem izstrādājumiem ir specifiski konstrukcijas ierobežojumi - iegrimes leņķi vismaz 3-5 grādi, noapaļoti stūri (rādiuss ir lielāks vai vienāds ar 2 mm), minimālais sienas biezums 1,5 mm, maksimālais dziļums-un platuma attiecība 1:1. Projektēšana saskaņā ar šiem ierobežojumiem, lai nodrošinātu izgatavojamību un nemainīgu kvalitāti.
2. Stiprumam izmantojiet rievojumu.Stratēģiskā rievojums un rievojums var ievērojami palielināt pārneses{0}}formēto izstrādājumu izturību un stingrību, nepalielinot sienu biezumu (un materiālu izmantošanu). Sadarbojieties ar ražotāju, lai optimizētu rievojumu modeli atbilstoši jūsu izstrādājumam un slodzes prasībām.
3. Apsveriet jutīgumu pret mitrumu.Transfer{0}}veidotie izstrādājumi ir poraināki un absorbē vairāk mitruma nekā termoformēti izstrādājumi. Ja jūsu izstrādājums atradīsies mitrā vidē, apsveriet iespēju izveidot mitrumizturīgus pārklājumus vai izveidojiet paplāti īpaši izturīgu (lai kompensētu mitruma -izraisīto mīkstināšanu).
4. Plānojiet tekstūru.Pārneses{0}}formēto izstrādājumu teksturētā virsma ir procesa īpašība -, tas nav defekts. Ja jums nepieciešama gluda virsma, jums būs nepieciešams termoformēts (vai pēc-apstrādes pārklājums, kas palielina izmaksas). Negaidiet, ka pārvietošanas{5}}formētajiem izstrādājumiem būs gluda virsma.
5. Optimizēt lielam skaļumam.Transfer-formed ir visrentablākais-lielos apjomos (10,000+ vienības vienā pasūtījumā). Ja jūsu apjoms ir mazs, vienības izmaksas -būs augstākas (iestatīšanas izmaksu dēļ), un jūs varat apsvērt, vai formētā celuloze ir pareizā izvēle jūsu apjomam.
Paraugprakse termoformētiem produktiem:
1. Ieguldiet augstas kvalitātes{0}}rīkos.Termoformēto izstrādājumu kvalitāte lielā mērā ir atkarīga no presēšanas veidņu kvalitātes. Investējiet precīzi apstrādātās, pulētās alumīnija veidnēs -, izmaksas ir augstākas, taču rezultāts ir gludāks, precīzāks produkts ar mazāku defektu līmeni. Negrieziet stūrus termiski apstrādātiem izstrādājumiem.
2. Precīzi kontrolējiet procesa parametrus.Termoformēti izstrādājumi ir jutīgi pret procesa parametriem - presēšanas temperatūru, spiedienu, laiku un ienākošā mitruma saturu. Nelielas atšķirības var ietekmēt produkta kvalitāti (virsmas gludumu, izmērus, izturību). Strādājiet ar ražotāju, kuram ir precīzas procesa kontroles un uzraudzības sistēmas.
3. Dizains plānām sienām.Termoformēta ir optimizēta plānām sienām (1-2 mm). Projektēšana ar biezākām sienām (3 mm+) palielina presēšanas laiku un enerģijas patēriņu, kā arī var izraisīt nepilnīgu žāvēšanu vai nekonsekventu kvalitāti. Ja jums ir nepieciešamas biezas sienas, piemērotāka var būt veidne.
4. Izmantojiet gludo virsmu.Termoformētu izstrādājumu gludā virsma ir viena no to galvenajām priekšrocībām -izmantojiet to augstas-kvalitātes drukāšanai, reljefam vai izcilai matētai apdarei. Nepārsedziet gludo virsmu ar nevajadzīgiem pārklājumiem vai faktūrām (ja vien tas nav nepieciešams funkcionalitātei).
5. Plānojiet ilgāku izpildes laiku un augstākus MOQ.Termoformētiem izstrādājumiem ir nedaudz ilgāks izpildes laiks (6-10 nedēļas pirmajam pasūtījumam) un augstāks MOQ (3000-5000 vienības) nekā ar pārneses veidni. Plānojiet atbilstoši — sāciet projektēšanas un instrumentu izgatavošanas procesu agri un pārliecinieties, ka jūsu apjoms atbilst MOQ.
Bottom Line
Izvēle starp pārvietošanas-veidnēm un termoformētām celulozes paplātēm ir viens no svarīgākajiem lēmumiem pielāgotā formētās celulozes projektā -, un tā ir atkarīga no jūsu īpašajām prasībām, prioritātēm un budžeta. Transfer-formed ir standarta, izmaksu-efektīvs process, kas rada funkcionālu, aizsargājošu iepakojumu ar teksturētu virsmu -, kas ir ideāli piemērots rūpnieciskiem, liela-apjoma, izmaksu-jutīgiem lietojumiem. Termoformēšana ir augstākās kvalitātes, precīzs process, kas rada gludu, blīvu, ļoti{9}}estētisku iepakojumu ar stingrām pielaidēm -, kas ir ideāli piemērots patērētāju-apstrādei, augstākās kvalitātes, precīziem lietojumiem.
Galvenās atšķirības ir šādas: (1) virsmas apdare - teksturēta pret gludu; (2) pielaides - ±0,5-1 mm pret ±0,2-0,5 mm; (3) sienas biezums - 1.5-10mm pret{10}}mm; (4) maksa par - 30-80 procentiem zemāka par pārvietošanu-veidotu; (5) lietojumprogrammas - funkcionālas/aizsargājošas salīdzinājumā ar augstākās kvalitātes/patērētājiem paredzētām lietojumprogrammām. Abos procesos tiek iegūts pilnībā pārstrādājams, kompostējams, ilgtspējīgs iepakojums, kas izgatavots no otrreizēji pārstrādātiem vai atjaunojamiem materiāliem – ilgtspējības priekšrocības ir vienādas neatkarīgi no procesa.
Uzņēmumā Hesheng mēs ražojam gan pārsūknēšanas{0}}formētas, gan termoformētas celulozes paplātes, un ar vairāk nekā desmit gadu pieredzi abos procesos. Mēs piedāvājam -līdz-līdz galam - projektēšanas, rīku, prototipēšanas, testēšanas, ražošanas, kvalitātes kontroles un pielāgošanas iespējas -, un mēs esam apņēmušies palīdzēt jums izvēlēties pareizo procesu jūsu konkrētajam lietojumam. Mēs vienmēr ieteiksim izmaksu{7}}izdevīgāko risinājumu, kas atbilst jūsu prasībām - bez papildu pārdošanas, bez liekas sarežģītības. Ja neesat pārliecināts, kurš process ir piemērots jūsu produktam,sazinieties ar Hesheng komandu- mēs ar prieku novērtēsim jūsu produktu, sniegsim abu procesu paraugus un palīdzēsim pieņemt pārdomātu lēmumu. Izmantojot pareizo partneri un pareizo procesu, formētā celuloze var nodrošināt jums nepieciešamo aizsardzību, estētiku un ilgtspējību - par jūsu uzņēmumam saprātīgu cenu.