Formas celulozes ražošanas iekārtas: galvenās iekārtas un ražošanas tehnoloģija
Aiz katras formētas celulozes paplātes, atvāžamas vai pielāgota ieliktņa atrodas rūpīgi izstrādāta aprīkojuma līnija, kas pārstrādā papīra šķiedras pārveido stingrā, precīzi{0}}veidotā iepakojumā. Izpratne par iesaistītajām iekārtām-un to, kā dažādas ražošanas tehnoloģijas ietekmē galaprodukta kvalitāti,-palīdz pircējiem pieņemt pārdomātākus lēmumus par piegādi. Uzņēmumā Hesheng mēs pārvaldām divas ražošanas bāzes, kas aprīkotas ar integrētām celulozes formēšanas līnijām, un šajā ceļvedī ir aprakstītas galvenās iekārtas un tehnoloģijas, kas nosaka mūsdienu lietās celulozes ražošanu.
Pamataprīkojums formētā celulozes ražošanas līnijā
1. Celulozes sagatavošanas sistēma
Process sākas ar mīkstumu. Pārstrādātais gofrēts kartons, avīžpapīrs vai neapstrādāta celuloze (pārtikas{1}}izmantošanai saskarē) tiek ievietotahidrapulperis, kur rotējošie asmeņi maisa materiālu uzkarsētā ūdenī, līdz šķiedras sadalās viendabīgā putrā. Pēc tam mīkstums iziet cauritīrīšanas līdzekļi un ekrānikas noņem piesārņotājus-plastmasas fragmentus, skavas, vaska pārklājumus-pirms sasniedzkrājumu lāde, kur šķiedru koncentrācija tiek pielāgota precīzai attiecībai, kas nepieciešama katram produktam.
2. Formēšanas mašīna
Formēšanas mašīna ir vieta, kur mīkstums iegūst formu. Perforēta metāla veidne (vīrišķā forma) tiek iegremdēta šķiedru suspensijā vai izsmidzināta ar to, savukārt vakuuma sūkšana izvelk ūdeni caur veidni, vienmērīgi nogulsnējot šķiedras visā tās virsmā. Gatavās daļas biezums -parasti 1,5–4 mm- ir atkarīgs no celulozes koncentrācijas, aiztures laika un vakuuma spiediena.Rotācijas formēšanas mašīnasapstrādājiet liela{0}}apjoma standarta paplātes, kamērvirzuļu (iegremdēšanas) mašīnaspiedāvā labāku sarežģītu ģeometriju un{0}}dziļu daļu vadību.
3. Presēšana un žāvēšana
Pēc veidošanās mitrās šķiedras apvalks -joprojām satur 60–75% ūdens-pārceļas uzkarstā prese. Šeit saskaņotas vīriešu un sieviešu alumīnija veidnes nostiprina daļu zem augsta spiediena (parasti 2–5 bāri) 180–220 grādu temperatūrā. Šajā darbībā vienlaikus tiek veiktas trīs lietas: tiek noņemta lielākā daļa atlikušā ūdens, precīzi tiek iestatīti galīgie izmēri (±0,1 mm pielaide) un tiek izveidota gluda, blīva virsmas apdare. Detaļas, kurām nav nepieciešama karstā-presēta apdare, tiek veiktas akonvekcijas žāvēšanas tunelis, kur uzsildīts gaiss iztvaiko mitrumu par zemākām izmaksām, bet ar mazāku izmēru precizitāti.
4. Apgriešana, pārbaude un iepakošana
Presētās daļas tiek apgrieztas līdz galīgajiem izmēriem, izmantojotštancēšanas-griešanas presesvai robotizētās apgriešanas stacijās, pēc tam pārbauda, vai nav defektu-plaisu, plānu plankumu, šķiedru kopas vai izmēru novirzes. Uzņēmums Hesheng katrai partijai tiek veikta gan tiešā pārbaude, gan paraugu ņemšanas pārbaudes, pirms detaļas tiek sakrautas, aplīmētas un novietotas uz paletēm nosūtīšanai.
Mitrā prese pret sauso presi un pus-mitrā prese
Presēšanas tehnoloģijas izvēle tieši ietekmē produkta izmaksas, virsmas apdari un pielietojuma piemērotību:
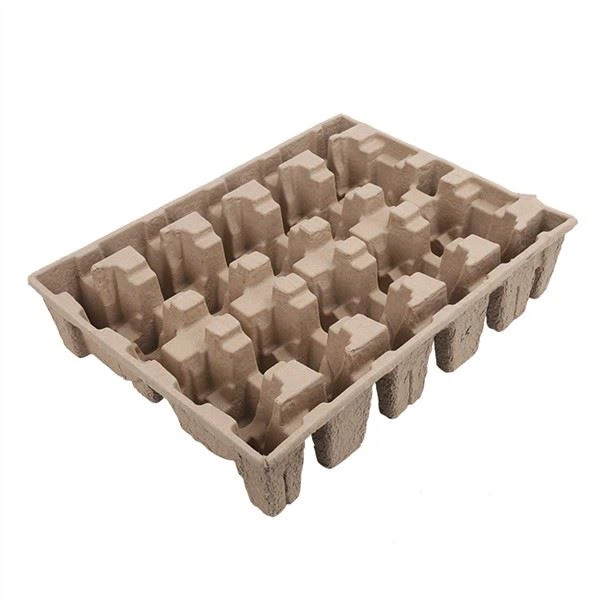
- Mitrā prese (pārneses formēšana):Veidotā daļa tiek pārnesta no formēšanas veidnes uz karstās preses veidni, kamēr tā vēl ir mitra. Izveido gludas, blīvas virsmas, kas piemērotas augstākās kvalitātes mazumtirdzniecības iepakojumiem un elektronikas paplātēm. Augstākas instrumentu un enerģijas izmaksas.
- Sausā prese:Detaļas vispirms izžāvē ar gaisu{0}}un pēc tam presē ar minimālu mitrumu. Zemākas izmaksas, raupjāka tekstūra, ideāli piemērota rūpnieciskām pārvadāšanas paplātēm un aizsargieliktņiem, kur izskats ir otršķirīgs.
- Pus{0}}mitrā prese:Vidusceļa -daļas pirms presēšanas tiek daļēji izžāvētas, līdzsvarojot izmaksas un apdares kvalitāti. Plaši izmanto ēdināšanas pakalpojumu iepakošanai (atvāžamais čaumalas, krūzīšu turētāji).
Kā aprīkojuma izvēle ietekmē produktu kvalitāti
Pircēji bieži koncentrējas uz materiālu specifikācijām, taču vienlīdz svarīga ir aprīkojuma konfigurācija. Rūpnīca, kurā tiek izmantotas tikai rotācijas formēšanas mašīnas, cīnīsies ar dziļi{1}}velkamām daļām, kurām nepieciešams vienāds sieniņu biezums. Līnija bez atbilstošas celulozes tīrīšanas sistēmas var radīt pārtikas -kontakta paplātes ar redzamiem piesārņotājiem. Un rūpnīca, kas paļaujas tikai uz konvekcijas žāvēšanu (bez karstās preses), nevar sasniegt stingras pielaides, kas nepieciešamas precīzijas elektronikas ieliktņiem.
Hesheng mūsu Dongguanas rūpnīcā darbojas gan rotācijas, gan virzuļa formēšanas līnijas, kas savienotas pārī ar karstās presēšanas stacijām precīzām detaļām un žāvēšanas tuneļiem liela apjoma{0}}rūpnieciskajām paplātēm. Šī dubultā konfigurācija ļauj mums katram produktam pielāgot pareizo aprīkojumu,-nevis piespiežot katru pasūtījumu veikt vienu procesu.
Inovācijas izejvielu jomā: kas mainās 2026. gadā
Kamēr iekārtu tehnoloģija attīstās pakāpeniski, izejvielu izstrāde paātrinās. Uzņēmumi, piemēram, UPM Biochemicals, iegulda nākamās-paaudzes biorafinēšanas rūpnīcās, kurās tiek ražotas koksnes-bioķīmiskas vielas un šķiedras ar zemāku CO₂ emisiju nekā parastajai celulozei. Formas celulozes ražotājiem tas nozīmē piekļuvi šķiedrām ar uzlabotu stiprības -pret-svara attiecību-, kas potenciāli ļauj izmantot plānākas sienas daļas, nezaudējot aizsardzības veiktspēju. Tomēr šīs īpašās šķiedras ir dārgas, un vairums lielapjoma-formētas celulozes lietojumprogrammu joprojām tiek izmantotas otrreizēji pārstrādātu šķiedru maisījumos, kas joprojām ir visrentablākais un ilgtspējīgākais risinājums.
Bieži uzdotie jautājumi
Kādas iekārtas ir nepieciešamas, lai sāktu veidot celulozes rūpnīcu?
Pamatlīnijai ir nepieciešams hidrapulperis, lāde, formēšanas iekārta (rotācijas vai virzuļa kustība), karstās preses vai žāvēšanas tunelis un apgriešanas aprīkojums. Minimālās investīcijas maza mēroga-līnijām sākas aptuveni 300 000–500 000 ASV dolāru, un augstas-jaudas automatizētās līnijas pārsniedz 2 miljonus ASV dolāru.
Vai formētās celulozes iekārtas var ražot gan paplātes, gan pielāgotas formas?
Jā, bet formēšanas mašīnas veidam ir nozīme. Virzienvirziena iegremdēšanas formas labāk apstrādā sarežģītas, dziļas-pielāgotas formas nekā rotējošās mašīnas, kas ir optimizētas liela-apjoma standarta paplātēm. Lielākā daļa spējīgu rūpnīcu darbojas abus veidus.
Cik ilgs laiks nepieciešams, lai uzstādītu instrumentus jaunam formētam celulozes izstrādājumam?
Instrumentu izgatavošana parasti ilgst 15–25 dienas, kam seko 3–5 dienu paraugu ņemšana un pielāgošana. Sarežģītām daļām ar iegriezumiem vai plānām sienām var būt nepieciešama papildu atkārtošana. Uzņēmumā Hesheng mēs sniedzam DFM (Design for Manufacturing) atgriezenisko saiti, pirms tiek sākta rīku izstrāde, lai samazinātu pārskatīšanas ciklus.
Vai manam lietojumam ir piemērotāka mitrā prese vai sausā prese?
Izvēlieties slapjo presi, ja nepieciešamas gludas virsmas, stingras pielaides vai augstākās kvalitātes mazumtirdzniecības prezentācija. Izvēlieties sauso presi{1}}izmaksām jutīgiem rūpnieciskiem pārvadājumiem, kur virsmas apdare nav tik svarīga. Daļēji-mitrā prese labi darbojas ēdināšanas pakalpojumu un vidēja līmeņa{4}}patērētāju iepakojumā.
Strādājiet ar Hesheng
Neatkarīgi no tā, vai jums ir nepieciešama standarta celulozes paplāte vai sarežģīts pielāgots ieliktnis, pareiza aprīkojuma konfigurācija ir svarīga. Hesheng dubultā-bāzes darbība-Dongguan, Ķīna un Hošimina, Vjetnama-apvieno virzuļu un rotācijas formēšanas līnijas ar karstās presēšanas un žāvēšanas iespējām, ko nodrošina iekšējais{4}}instrumentu dizains.Tērzējiet vietnē WhatsAppvai e-pastuinfo@csl-packaging.comlai apspriestu savu projektu un pieprasītu paraugus.