Celulozes trauki - šķīvji, bļodas, atvāžamas, krūzes, paplātes un galda piederumi, kas izgatavoti no cukurniedru šķiedras, pārstrādāta papīra vai citām celulozes šķiedrām - ir viens no visstraujāk{2}}augošajiem ilgtspējīgas pārtikas iepakojuma tirgus segmentiem. Plastmasas un putuplasta aizliegumu, korporatīvās ilgtspējības mērķu un patērētāju pieprasījuma dēļ formētie celulozes trauki no nišas eko-alternatīvas ir kļuvuši par galveno risinājumu, ko izmanto lielākie pārtikas zīmoli visā pasaulē. Taču augstas kvalitātes -formēto celulozes trauku ražošana -, kas atbilst pārtikas nekaitīguma standartiem, labi darbojas ar karstu/taukainu pārtiku un ir nemainīgi viendabīga lielā apjomā -, ir sarežģīts process, kas ietver specializētu aprīkojumu, rūpīgi kontrolētus parametrus un stingru kvalitātes kontroli. Šajā rakstā mēs sniedzam pilnu ceļvedi formētu celulozes trauku ražošanai: izejmateriāli (bagasse, pārstrādāts papīrs, bambuss, kviešu salmi), celulozes sagatavošana (celulozes formēšana, sijāšana, rafinēšana, ķīmija), formēšana (rotācija, virzuļa kustība, termoformēšana), žāvēšana, pārklāšana (PFAS{10}}bezūdens/apdrukas izturība), visaptveroša kvalitātes kontrole, apgriešana. Mēs arī aptveram pārtikas drošības standartus (FDA, EFSA, GB), kompostējamības sertifikātus (BPI, OK Compost, EN 13432, ASTM D6400), nozares labāko praksi, kopīgās ražošanas problēmas un nākotnes tendences. Neatkarīgi no tā, vai esat ēdināšanas pakalpojumu sniedzējs, kas novērtē piegādātājus, iepirkumu speciālists, kas izprot ražošanas spējas, kvalitātes vadītājs, kas nosaka pieņemšanas kritērijus, vai investors, kas novērtē nozari, šajā rokasgrāmatā jums ir jāsniedz tehniskās zināšanas, lai pieņemtu pārdomātus lēmumus.
Pārskats par celulozes galda piederumu ražošanu
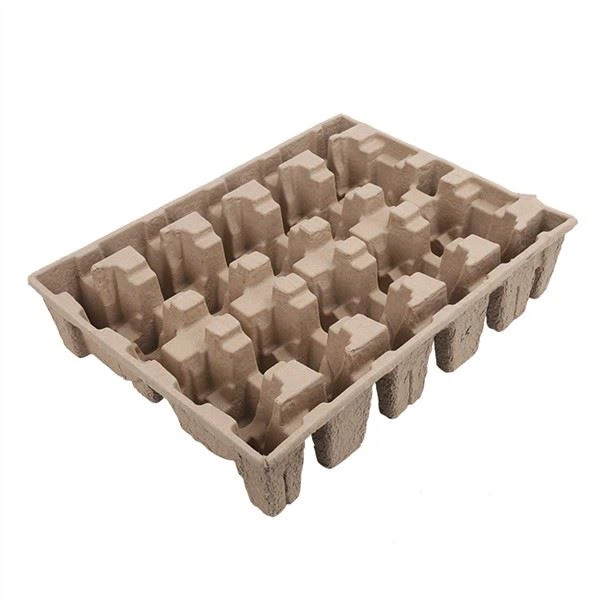
Celulozes trauku izgatavošanu var iedalīt deviņos galvenajos posmos -, katrs ar savu aprīkojumu, parametriem un kvalitātes apsvērumiem. Lai gan pamatprocess ir līdzīgs citiem formētajiem celulozes izstrādājumiem (piemēram, olu kartona kastēm, rūpnieciskām paplātēm), galda piederumiem ir noteiktas prasības: pārtikas nekaitīgums (tiešs kontakts ar pārtiku), tauku/mitruma izturība (smērīgai/taukainai pārtikai), temperatūras izturība (karstiem ēdieniem/mikroviļņu krāsnī), estētiskā kvalitāte (gluda virsma, konsekvents izskats) un liels{4}}konsistences tilpums (miljoni gadā).
- Izejvielu iegūšana un sagatavošana:Bagass, pārstrādāts papīrs, bambuss, kviešu salmi vai citas celulozes šķiedras tiek iegūtas, pārbaudītas un sagatavotas celulozes iegūšanai.
- Celulozes sagatavošana:Jēlšķiedras tiek sasmalcinātas (hidrapulper), sijātas/attīrītas (piesārņotāju noņemšana), rafinētas (šķiedru apstrāde) un sajauktas ar ķīmiskām piedevām (slapjā stiprības sveķi, slāņi, krāsvielas, aiztures palīglīdzekļi).
- Veidošana:Celulozes suspensija tiek veidota trauka formā (šķīvis, bļoda, atvāžamais apvalks, krūze, paplāte), izmantojot sieta veidni un vakuuma sūkšanu. Rotācijas mašīnas tiek izmantotas liela apjoma standarta izstrādājumiem; virzuļu mašīnas vidēja-apjoma/pielāgotiem izstrādājumiem; termoformēšana (mitrā-prese) augstākās kvalitātes/gludiem produktiem.
- Žāvēšana:Slapjos galda piederumus (70-80% mitruma) žāvē tuneļkrāsnī līdz 6-10% mitruma saturam. Termoformētiem produktiem žāvēšana tiek apvienota ar karstās presēšanas soli.
- Karstā presēšana (termoformēšana - nav obligāta):Augstākās kvalitātes/gludiem galda piederumiem izveidoto produktu karsti nospiež-starp uzkarsētām alumīnija veidnēm, lai izveidotu gludu, blīvu un precīzu produktu.
- Pārklājums:Pārtikas -ūdens/tauku{1}}izturīgs pārklājums (PFAS-bez akrila, stirola-akrila, PLA vai bio-bāzes) tiek uzklāts produktiem, kas nonāk saskarē ar mitru/taukainu pārtiku. Pārklājums tiek uzklāts, izsmidzinot, iemērcot vai rullējot, pēc tam žāvē/sacietē.
- Apgriešana un apdare:Malas tiek apgrieztas līdz precīziem izmēriem (tērauda matrica, rotējošā forma vai veidnes apgriešana). Pēc izvēles var izmantot drukāšanu (flexo, digitālo, ekrāna), reljefu vai etiķetes.
- Kvalitātes kontrole un pārbaude:Gatavie izstrādājumi tiek pārbaudīti attiecībā uz vizuāliem defektiem, izmēru precizitāti, svaru, mitruma saturu, pārklājuma veiktspēju (Cobb tests, komplekta tests), pārtikas nekaitīgumu (migrācijas pārbaude) un funkcionalitāti (kraujamība, noplūdes pārbaude, mikroviļņu pārbaude).
- Iepakojums un nosūtīšana:Gatavie trauki tiek saskaitīti, sakrauti, iepakoti gofrētās kastēs (ja nepieciešams, ar pārtikas{0}}iekšējiem maisiem), novietoti uz paletēm un nosūtīti.
1. posms: galda piederumu izejvielas
Izejmateriāla izvēle ir veidņu galda trauku kvalitātes pamatā -, tas ietekmē izturību, virsmas gludumu, krāsu, mitruma izturību, pārtikas drošību, izmaksas un ietekmi uz vidi. Apskatīsim galvenos galda piederumu šķiedru avotus.
Bagass (cukurniedru šķiedra)
Apraksts:Bagass ir šķiedrains atlikums, kas paliek pēc cukurniedru sasmalcināšanas, lai iegūtu sulu. Tas ir lauksaimniecības blakusprodukts -, ko lielos daudzumos ražo cukurniedru-audzēšanas reģionos (Brazīlijā, Indijā, Taizemē, Ķīnā, Austrālijā, Meksikā, Kolumbijā). Bagasa šķiedras ir salīdzinoši īsas (1-3 mm), smalkas un viendabīgas – veido gludu, blīvu, viendabīgu produktu ar dabisku krēmkrāsas/gaiši brūnu krāsu.
Priekšrocības galda piederumiem:
- Gluda virsma - bagasa īsās, smalkās šķiedras rada gludāku virsmu nekā otrreizēji pārstrādāts papīrs, tāpēc, lietojot ēdināšanas pakalpojumus, ir nepieciešams mazāks pārklājums/apdare.
- Dabīga krēmkrāsa/gaiši brūna krāsa - pievilcīgs, "dabisks" izskats, kas patērētājiem asociējas ar videi draudzīgiem produktiem; nav nepieciešama balināšana (lai gan baltajiem izstrādājumiem ir pieejams balināts cukurs)
- Laba mitruma izturība - bagasa šķiedras dabiski ir hidrofobākas nekā otrreiz pārstrādāts papīrs (lignīna un vasku atlikuma dēļ), nodrošinot labāku dabisko ūdens izturību
- Atjaunojamais lauksaimniecības blakusprodukts - bagass pretējā gadījumā tiktu sadedzināts (izraisot gaisa piesārņojumu) vai apglabāts poligonā; izmantojot to galda piederumiem, tiek novirzīti atkritumi un tiek radīta vērtība
- Zema oglekļa pēda - cukurniedres ir strauji-augošs kultūraugs, kas augšanas laikā piesaista CO2; bagass ir blakusprodukts (pašai šķiedrai nav papildu zemes/ūdens/mēslojuma)
- Pārtikai -nekaitīgs - bagass parasti ir atzīts par drošu (GRAS) saskarei ar pārtiku; nesatur kaitīgas ķīmiskas vielas vai piesārņotājus (pareizi apstrādājot)
Ierobežojumi:
- Zemākas plīsuma izturības - bagasse īsās šķiedras ražo produktus ar zemāku izturību pret plīsumiem nekā garais-šķiedras pārstrādāts papīrs vai neapstrādāts kraftpapīrs; smagiem-noslodzes darbiem, bagasu var sajaukt ar garākām šķiedrām
- Augstākas izmaksas - bagass parasti ir dārgāks nekā otrreiz pārstrādāts papīrs (ierobežotās piegādes, apstrādes izmaksu un transportēšanas no cukurniedru reģioniem dēļ)
- Reģionālā pieejamība - bagass galvenokārt tiek ražots cukurniedru-audzēšanas reģionos; transportēšana uz reģioniem, kas neražo, palielina izmaksas
- Sezonas piegādes - cukurniedru piegāde ir sezonāla (saistīta ar cukurniedru novākšanas sezonu), lai gan lielākā daļa piegādātāju uzkrājas cukurniedru krājumus ražošanai visu gadu{1}}
Pozīcija tirgū:Bagass ir dominējošā celulozes galda piederumu šķiedra -, kas veido aptuveni 55–65% no tirgus. Tā ir vēlamā šķiedra ēdināšanas produktiem (šķīvjiem, bļodām, atvāžamām čaulām, krūzēm), pateicoties tās gludajai virsmai, dabiskajai krāsai un labajai mitruma izturībai.
Pārstrādāts papīrs (pasta-patērētājs un pasta-rūpnieciskais papīrs)
Apraksts:Pārstrādātais papīrs formētajiem celulozes galda piederumiem ietver vecus gofrētos konteinerus (OCC), vecus laikrakstus (ONP), jauktu papīru un pārstrādes atkritumus (papīra atgriezumus, papīra dzirnavu/pārveidotāju izgriezumus{0}}). Pārstrādātā papīra šķiedras ir garākas (2-5 mm OCC, 1–3 mm ONP) un mainīgākas nekā bagass, tādējādi iegūstot spēcīgāku, bet raupjāku, pelēkāku/brūnāku produktu.
Priekšrocības galda piederumiem:
- Zemākas izmaksas - otrreizēji pārstrādāts papīrs ir lētākais formētās celulozes šķiedras avots; plaši pieejams visā pasaulē
- Augstākas izturības - garākas šķiedras (īpaši OCC) ražo produktus ar augstāku stiepes, plīsuma un pārraušanas izturību nekā bagass; labāk piemērots lieljaudas-vai liela izmēra{2}}produktiem
- Liels ieguvums videi -, izmantojot pārstrādātu papīru, novērš atkritumus no poligona un samazina nepieciešamību pēc pirmās šķiedras; lielākais atkritumu novirzīšanas ieguvums no jebkura šķiedras avota
- Globālā pieejamība - otrreizējās pārstrādes papīrs ir pieejams praktiski visās valstīs, tādējādi samazinot transportēšanas izmaksas un piegādes ķēdes risku
- Piegāde-visu gadu - otrreiz pārstrādātā papīra piegāde ir stabila visu gadu-(nav sezonāla, piemēram, bagass)
Ierobežojumi:
- Rupja virsma - otrreizēji pārstrādāta papīra garākas, mainīgākas šķiedras rada raupjāku, teksturētāku virsmu nekā bagass; var būt nepieciešams vairāk pārklājuma/apdares, lai izmantotu ēdināšanas pakalpojumus
- Pelēka/brūna krāsa - nebalināts pārstrādāts papīrs ir pelēks/brūns (atkarībā no avota); baltiem/gaišiem produktiem ir nepieciešama balināšana (palielinot izmaksas un ietekmi uz vidi)
- Mainīgas kvalitātes - pārstrādātā papīra kvalitāte atšķiras atkarībā no avota (OCC pret ONP un jauktu papīru) un pēc partijas; nepieciešama stingrāka kvalitātes kontrole un testēšana
- Piesārņojuma risks - otrreiz pārstrādāts papīrs var saturēt piesārņotājus (plastmasu, metālu, stiklu, tinti, līmvielas), kas ir jānoņem sijāšanas/tīrīšanas laikā; nepilnīga noņemšana var izraisīt defektus vai pārtikas nekaitīguma problēmas
- Minerāleļļas ogļūdeņraži (MOH) - pārstrādātā papīra sastāvā var būt minerāleļļu ogļūdeņraži (no tipogrāfijas tintes, iepakojuma materiāliem), kas var migrēt pārtikā; tiešai saskarei ar pārtiku var būt nepieciešama papildu pārbaude un/vai funkcionālas barjeras
Pozīcija tirgū:Pārstrādāts papīrs veido aptuveni 25-35% no formētās celulozes galda piederumu -, ko galvenokārt izmanto izmaksu-sensitīvām vajadzībām, rūpnieciskiem/nepārtikas produktiem un produktiem, kuriem ir pieņemama raupja tekstūra/pelēka krāsa (piemēram, olu kastītes, produktu paplātes, rūpnieciskās paplātes). Augstākās kvalitātes ēdināšanai otrreiz pārstrādāts papīrs bieži tiek sajaukts ar bagasu (lai līdzsvarotu izmaksas un veiktspēju).
Bambusa šķiedra
Apraksts:Bambusa šķiedra tiek ražota no bambusa - ātri-augošas zāles (nevis koka), kas sasniedz briedumu 3-5 gados (salīdzinot ar 10–30 gadiem lielākajai daļai koku). Bambusa šķiedras ir garas (2-4 mm), spēcīgas un viendabīgas - veido spēcīgu, gludu produktu ar dabisku gaiši brūnu krāsu. Bambusu galvenokārt audzē Āzijā (Ķīnā, Indijā, Dienvidaustrumāzijā), pieaugot audzēšanai citos reģionos.
Priekšrocības galda piederumiem:
- Augstas izturības - bambusa garās, spēcīgās šķiedras rada produktus ar augstu stiepes, plīsuma un pārraušanas izturību -, kas ir salīdzināma ar otrreiz pārstrādātu papīru vai labāka par to
- Gluda virsma - bambusa šķiedras ir viendabīgākas nekā otrreizēji pārstrādāts papīrs, veidojot gludāku virsmu (lai gan ne tik gludu kā bagass)
- Atjaunojamais - bambuss ir strauji-augošs, atjaunojams resurss (nobriest 3–5 gados, ataug pēc ražas novākšanas, nepārstādot)
- Dabiskās antibakteriālās īpašības - bambuss satur "bambusa kun" (dabisku pretmikrobu savienojumu), kas var sniegt dažus dabiskus antibakteriālus ieguvumus (lai gan tas neaizstāj pareizu pārtikas nekaitīguma praksi)
- Zems oglekļa pēdas nospiedums - bambusa ātrā augšana un augstais oglekļa sekvestrācijas līmenis nodrošina zemu oglekļa emisiju
Ierobežojumi:
- Augstākas izmaksas - bambusa šķiedra ir dārgāka gan par bagasu, gan otrreiz pārstrādātu papīru (ierobežotās piegādes, apstrādes izmaksu un specializēta celulozes ražošanas aprīkojuma dēļ)
- Ierobežota pieejamība - bambusa šķiedras ražošana ir koncentrēta Āzijā; globālais piedāvājums ir ierobežots salīdzinājumā ar bagasu un pārstrādātu papīru
- Apstrādes izaicinājumi - bambusa šķiedrām ir nepieciešama intensīvāka celulozes veidošana un attīrīšana nekā bagass vai otrreizēji pārstrādāts papīrs (tā lielā lignīna satura un spēcīgās šķiedras struktūras dēļ); var būt nepieciešams specializēts aprīkojums
- Vides problēmas -, lai gan bambuss parasti ir ilgtspējīgs, liela mēroga-bambusa audzēšanai var būt ietekme uz vidi (vietējo mežu izciršana, ūdens izmantošana, pesticīdu izmantošana), ja tā netiek apsaimniekota atbildīgi; ieteicama sertifikācija (FSC, PEFC).
Pozīcija tirgū:Bambuss ir nišas šķiedras traukiem no celulozes traukiem -, kas veido aptuveni 2-5% no tirgus. To galvenokārt izmanto augstākās kvalitātes/nišas produktiem, kur bambusa ilgtspējības stāsts un augstais spēks ir pārdošanas punkti (piemēram, augstākās kvalitātes ēdināšana, ekozīmoli, luksusa pasākumi).
Kviešu salmi un citas lauksaimniecības šķiedras
Apraksts:Kviešu salmi ir kviešu auga kāts, kas palicis pēc ražas novākšanas - lauksaimniecības blakusprodukts, kas ražots lielos daudzumos kviešu-audzēšanas reģionos (Ķīnā, Indijā, Krievijā, ASV, ES, Austrālijā). Kviešu salmu šķiedras ir īsas (1-2 mm), smalkas un viendabīgas – līdzīgas bagasai. Citas lauksaimniecības šķiedras, ko izmanto formētās celulozes ražošanā, ir rīsu salmi, miežu salmi, auzu salmi, kaņepes, kenafs un miskanti.
Priekšrocības:
- Lauksaimniecības blakusprodukts - kviešu salmi pretējā gadījumā tiktu sadedzināti (izraisot gaisa piesārņojumu) vai uzarti; izmantojot to galda piederumiem, tiek novirzīti atkritumi un tiek radīta vērtība
- Gluda virsma - kviešu salmu īsās, smalkās šķiedras rada gludu virsmu, kas līdzīga bagasam
- Atjaunojamie - kvieši ir ikgadēja kultūra; kviešu salmi ir atjaunojams blakusprodukts
- Zema oglekļa pēda -, izmantojot lauksaimniecības blakusproduktus, rada zemu oglekļa emisiju (pašas šķiedras papildu audzēšana nav nepieciešama)
- Reģionālā pieejamība - kviešu salmi ir pieejami kviešu audzēšanas{1}}reģionos visā pasaulē
Ierobežojumi:
- Zemākas stiprības - kviešu salmu ļoti īsās šķiedras rada produktus ar zemāku stiepes un plīsuma izturību nekā bagass vai otrreizēji pārstrādāts papīrs; strukturāliem lietojumiem var būt nepieciešams sajaukt ar garākām šķiedrām
- Ierobežota komerciālā ražošana -, kamēr kviešu salmi ir daudz, komerciālā-papīra celulozes ražošana un formētās celulozes apstrāde ir mazāk attīstīta nekā rafinētai vai otrreiz pārstrādātai papīram; piegādes ķēde ir mazāk nobriedusi
- Mainīgas kvalitātes - kviešu salmu kvalitāte atšķiras atkarībā no kviešu šķirnes, augšanas apstākļiem un ražas novākšanas metodes; nepieciešama stingrāka kvalitātes kontrole
- Silīcija dioksīda saturs - kviešu salmi satur silīcija dioksīdu (kas var izraisīt celulozes ražošanas iekārtu nodilumu un var ietekmēt produkta kvalitāti); nepieciešama specializēta apstrāde
Pozīcija tirgū:Kviešu salmi un citas lauksaimniecības šķiedras ir nišas / topošās -, kas veido aptuveni 1-3% no formētās celulozes galda piederumu. Tos galvenokārt izmanto ekozīmoliem un produktiem, kur stāsts par "lauksaimniecības blakusproduktu" ir pārdošanas punkts. Tā kā tehnoloģija un piegādes ķēdes attīstās, lauksaimniecības šķiedras var iegūt tirgus daļu.
Virgin Kraft Fiber
Apraksts:Neapstrādāta kraftšķiedra tiek ražota no koksnes (skujkoku vai cietkoksnes), izmantojot kraftcelulozes procesu - bez pārstrādes. Neapstrādātas kraftšķiedras ir garas (2-4 mm skujkokam, 1-2 mm cietkoksnei), spēcīgas, viendabīgas un tīras, veidojot augstas stiprības, konsekventu, gaiši brūnu produktu.
Priekšrocības:
- Augstākās stiprības - neapstrādāta kraft garās, viendabīgās šķiedras rada visizturīgākos produktus; piemērots lieljaudas-vai augstas veiktspējas{2}}lietojumprogrammām
- Konsekventa kvalitāte - neapstrādātas šķiedras kvalitāte ir ļoti nemainīga (to kontrolē celulozes rūpnīca); minimālais partijas-uz-pakešu variants
- Tīrā - neapstrādātā šķiedra nesatur piesārņotājus (plastmasas, metāla, tintes, MOH), kas var būt otrreiz pārstrādātā papīrā; ideāli piemērots tiešai saskarei ar pārtiku, kur pastāv piesārņojuma risks
- Pārtikai -nekaitīgs - neapstrādāts krafts ir vispāratzīts par drošu (GRAS) saskarei ar pārtiku; nesatur MOH vai citus otrreizēji pārstrādāta{2}}papīra piesārņotājus
Ierobežojumi:
- Augstākās izmaksas - neapstrādāts krafts ir visdārgākais formētās celulozes šķiedras avots (koksnes izmaksu, celulozes ražošanas izmaksu un vides atbilstības izmaksu dēļ)
- Vislielākā ietekme uz vidi - neapstrādāta šķiedra prasa mežizstrādi (mežu izciršana, biotopu zudums), celulozes ķimikālijas (piesārņojums) un lielu enerģijas/ūdens patēriņu; lielāks oglekļa pēdas nospiedums nekā otrreizēji pārstrādātām vai lauksaimniecības šķiedrām
- Produkti, kas nav “pārstrādāti” - neapstrādātas šķiedras izstrādājumi, neatbilst otrreizējās pārstrādes satura prasībām (kas tiek arvien vairāk pieprasītas vai paredzamas)
- Ierobežota izmantošana galda traukos - izmaksu un ietekmes uz vidi dēļ, neapstrādātu kraftu reti izmanto standarta galda traukiem; to galvenokārt izmanto augstas-veiktspējas vai pārtikas{2}}lietotājiem, kur pārstrādātā šķiedra nav piemērota
Pozīcija tirgū:Virgin kraft veido aptuveni 2-5% no formētās celulozes galda piederumu -, ko galvenokārt izmanto augstas veiktspējas-pārtikas- vai medicīniskiem nolūkiem, kur ir nepieciešama -bez piesārņojuma, augstas{7}}izturības šķiedra. Standarta ēdināšanas pakalpojumam neapstrādāta kraft parasti tiek uzskatīta par pārāk dārgu un videi nekaitīgu — priekšroka tiek dota otrreiz pārstrādātam papīram vai bagasam.
Šķiedru maisījumi
Lielākā daļa formēto celulozes trauku ir izgatavoti no šķiedru maisījuma -, nevis no viena veida šķiedras. Sajaukšana ļauj ražotājiem optimizēt veiktspēju, izmaksas un izskatu:
- Bagass + pārstrādāts papīrs (70/30 vai 60/40):Visizplatītākais ēdināšanas galda piederumu maisījums - apvieno bagasas gludo virsmu un mitruma izturību ar otrreizēji pārstrādāta papīra izturību un zemākām izmaksām. Bagass nodrošina virsmas kvalitāti un dabisku krāsu, savukārt pārstrādātais papīrs palielina izturību un samazina izmaksas.
- Bagass + bambuss (80/20 vai 70/30):Augstākās kvalitātes maisījums - apvieno bagasas gludo virsmu ar bambusa augsto izturību un ilgtspējības stāstu. Izmanto premium/augstas veiktspējas{2}}produktiem.
- Bagass + kviešu salmi (70/30):Eco{0}}maisījums - apvieno divus lauksaimniecības blakusproduktus, lai maksimāli novirzītu atkritumus un nodrošinātu ilgtspējības stāstu. Izmanto eko-zīmoliem un produktiem, kuriem ir svarīga norāde "100% lauksaimniecības blakusprodukts".
- Pārstrādāts papīrs + neapstrādāts kraftpapīrs (80/20 vai 90/10):Rūpnieciskais maisījums - apvieno otrreiz pārstrādātā papīra izmaksas un ieguvumus videi ar neapstrādāta kraft stiprību un konsistenci. Izmanto lieljaudas-vai rūpnieciskiem izstrādājumiem, kur izturība ir kritiska.
- Balināti maisījumi (balināts bagass, balināts pārstrādāts papīrs):Baltiem/gaišiem{0}}krāsainiem izstrādājumiem - šķiedras tiek balinātas (izmantojot balināšanu uz ūdeņraža peroksīda vai skābekļa-balināšanas, nevis hloru), lai noņemtu krāsu un iegūtu baltu/gaiši pelēku produktu. Balināšana palielina izmaksas un ietekmi uz vidi, taču tā ir nepieciešama produktiem, kuriem ir vēlama balta krāsa (piemēram, augstākās kvalitātes ēdināšana, medicīna).
Galvenais apsvērums:Konkrēto maisījumu nosaka produkta prasības (stiprība, virsmas gludums, krāsa, mitruma izturība, izmaksas, ietekme uz vidi) un ražotāja šķiedras ieguve. Cienījami ražotāji atklās šķiedru saturu un var pielāgot maisījumus īpašiem lietojumiem.
2. posms: mīkstuma sagatavošana galda piederumiem
Celulozes sagatavošana ir formētās celulozes trauku kvalitātes pamats - celulozes konsistence, šķiedras garums, tīrība un ķīmiskais sastāvs tieši ietekmē galaprodukta izturību, izskatu un veiktspēju. Lai gan celulozes sagatavošanas pamatprocess ir līdzīgs citiem formētās celulozes izstrādājumiem, galda piederumiem ir noteiktas prasības: pārtikas nekaitīgums (bez kaitīgiem piesārņotājiem), nemainīga kvalitāte (liela -apjoma ražošana) un atbilstoša šķiedru apstrāde (kontaktam ar pārtiku un tauku/mitruma izturībai).
Pulping (Hydrapulper)
Process:Neapstrādātas šķiedras (bagasse, pārstrādāts papīrs utt.) tiek ievietotas hidrapulperā - lielā, cilindriskā tvertnē ar rotējošu lāpstiņriteni apakšā. Ūdens (silts, 30-50 grādi bagasam, 40-60 grādi pārstrādātajam papīram) tiek pievienots proporcijā 3-8% šķiedras konsistences (3-8 kg šķiedras uz 100 kg ūdens). Darbrats griežas ar ātrumu 200-500 RPM, radot turbulenci, kas sadala šķiedru saišķus un atdala atsevišķas šķiedras. Pulverēšanas laiks ir 15-45 minūtes atkarībā no šķiedras veida un vēlamās atdalīšanas.
Galda piederumiem{0}}īpaši apsvērumi:
- Pārtikas{0}}ūdens:Ūdenim, kas tiek izmantots pārtikas -kontakta trauku pulēšanai, ir jābūt dzeramam (dzeramā ūdens kvalitāte) -, lai izvairītos no mīkstuma piesārņošanas ar kaitīgām baktērijām vai ķīmiskām vielām. Regulāri jāpārbauda ūdens kvalitāte (pH, cietība, mikrobu skaits, ķīmiskie piesārņotāji).
- Pilnīga šķiedru atdalīšana:Galda piederumiem (īpaši gludiem/augstvērtīgiem izstrādājumiem) pilnīga šķiedru atdalīšana ir kritiska. - Neizkliedēti šķiedru saišķi ("spīles" vai "pārslas") rada virsmas defektus un vājās vietas. Pulverēšanas laiks un lāpstiņriteņa ātrums ir jāoptimizē pilnīgai atdalīšanai bez pārmērīgas šķiedras saīsināšanas.
- Bagases sagatavošana:Bagasam var būt nepieciešama iepriekšēja-apstrāde (attīrīšana -, no cietās šķiedras noņemot mīksto miziņu, mazgāšana -, noņemot cukura atlikumus un netīrumus, sijāšana -, noņemot piesārņotājus) pirms celulozes veidošanās. Atdalīšana uzlabo virsmas gludumu (sīdiņa rada raupju tekstūru), un mazgāšana noņem cukuru (kas var izraisīt mikrobu augšanu vai ietekmēt celulozes ķīmisko sastāvu).
- Pārstrādāta papīra sagatavošana:Pirms celulozes formēšanas otrreizēji pārstrādātajā papīrā ir jāpārbauda, vai tajā nav piesārņotāju (plastmasa, metāls, stikls, materiāli, kas nav{0}}papīrs). Spēcīgi piesārņots vai nepiemērots papīrs ir jānoraida. Produktiem, kas nonāk saskarē ar pārtiku, var būt nepieciešama papildu tintes un piesārņotāju noņemšana.
Skrīnings un tīrīšana
Process:Pēc celulozes veidošanās celulozes suspensija iziet cauri vairākiem sietiem un tīrīšanas līdzekļiem, lai noņemtu piesārņotājus un neizkliedētu šķiedru saišķus:
- Spiediena ekrāni:Celuloze tiek sūknēta caur cilindriskiem sietiem ar mazām spraugām/caurumiem (0,1-0,5 mm). Pieņemamās šķiedras iziet cauri; piesārņotāji (plastmasa, lieli šķiedru saišķi, netīrumi) tiek saglabāti un noņemti.
- Centrbēdzes tīrīšanas līdzekļi (hidrocikloni):Celuloze tiek iesūknēta konusveida kamerās ar lielu ātrumu; centrbēdzes spēks atdala smagos piesārņotājus (metālu, stiklu, smiltis, akmeņus) no vieglākas šķiedras. Smagie piesārņotāji tiek izvadīti no apakšas; tīras šķiedras izejas no augšas.
- Atkrāsošana (balinātiem/pārstrādātiem produktiem):Ja baltiem/gaišiem izstrādājumiem izmanto pārstrādātu papīru, tinte tiek noņemta, izmantojot flotāciju (tintes daļiņas pievienojas gaisa burbuļiem un tiek nosmeltas) un/vai mazgājot (tintes daļiņas tiek izskalotas caur smalkiem sietiem). Var izmantot tintes atdalīšanas ķimikālijas (virsmaktīvās vielas, NaOH, ūdeņraža peroksīdu).
- Smalka skrīnings:Pēdējais smalkās sijāšanas posms noņem visus atlikušos mazos piesārņotājus vai šķiedru saišķus -, kas ir būtiski gludiem/augstvērtīgiem galda piederumiem.
Galda piederumiem{0}}īpaši apsvērumi:
- Pārtikas nekaitīgums:Ar pārtiku{0}}saskares traukiem ir jāveic rūpīga sijāšana/tīrīšana, lai noņemtu visus piesārņotājus (jo īpaši plastmasas, metāla, stikla un ķīmisko vielu atliekas), kas varētu migrēt pārtikā vai radīt drošības problēmas. Pārtikas produktiem parasti tiek izmantoti vairāki sijāšanas/tīrīšanas posmi (rupja + smalka + centrbēdzes).
- Minerāleļļas ogļūdeņraži (MOH):Pārstrādātiem papīra izstrādājumiem, kas nonāk tiešā saskarē ar pārtiku, var būt nepieciešama papildu apstrāde, lai samazinātu MOH (no drukāšanas tintes, iepakojuma materiāliem). Iespējas ietver: funkcionālus barjeras pārklājumus, mazgāšanu ar karstu ūdeni, apstrādi ar aktivēto ogli vai neapstrādātas/bagasse šķiedras izmantošanu pārstrādāta papīra vietā tiešai saskarei ar pārtiku.
- Virsmas kvalitāte:Gludiem/premium klases galda piederumiem ir ļoti svarīgi veikt smalku sijāšanu, lai noņemtu mazus šķiedru saišķus un piesārņotājus, kas varētu izraisīt virsmas defektus. Galīgais ekrāna slota izmērs augstākās kvalitātes produktiem parasti ir 0,1–0,2 mm.
Rafinēšana (sišana)
Process:Rafinēšana ir mehāniska apstrāde, kas fibrilē šķiedru virsmas (izveidojot mikro{0}}fibrillas, kas palielina virsmas laukumu un savienošanas vietas) un mazākā mērā saīsina šķiedras. Celuloze (pie 3-5% konsistences) tiek sūknēta caur rafinētāju (divdisku vai konisku) ar rotējošiem stieņiem, kas mehāniski apstrādā šķiedras. Rafinēšanas intensitāti kontrolē atstarpe starp rafinēšanas plāksnēm (mazāka atstarpe=intensīvāka) un īpatnējā enerģijas ievade (kWh/t).
Tipiski galda piederumu rafinēšanas parametri:
| Produkta veids | Rafinēšanas grāds ( grāds SR) | Kanādas standarta bezmaksas gatavība (CSF) | Īpatnējā enerģija (kWh/t) | Pamatojums |
|---|---|---|---|---|
| Standarta pārvietošanas{0}}veidne (šķīvji, bļodas) | 20-30 | 400-600 | 50-150 | Mērens rafinēšanas - izturības, drenāžas un virsmas gluduma līdzsvars |
| Augstākās kvalitātes termoformēts (gludas bļodas, atvāžamas) | 30-45 | 250-450 | 100-250 | Augstāka rafinēšana - gludāka virsma, labāka šķiedru saķere, blīvāks produkts |
| Lieljaudas-/liela izmēra-(paplātes, lielas bļodas) | 15-25 | 500-700 | 30-100 | Zemāka rafinēšana - saglabā šķiedru garumu stiprībai un ātrākai drenāžai |
| Galda piederumi (dakšiņas, naži, karotes) | 35-50 | 200-400 | 150-300 | Augstākas rafinēšanas - maksimālā šķiedru savienošana stiprībai un stingrībai |
| Krūzes (karstais/aukstais dzēriens) | 25-35 | 350-500 | 80-180 | Vidēji-augsta rafinēšana - gluda virsma pārklājumam, laba izturība |
Galda piederumiem{0}}īpaši apsvērumi:
- Virsmas gludums: For premium/smooth tableware, higher refining (30-45 °SR) produces a smoother surface by creating more fines (small fiber particles) that fill in surface voids. However, over-refining (>45 grādi SR) var samazināt plīsuma izturību un palēnināt drenāžu (palielinot formēšanas laiku un žāvēšanas enerģiju).
- Spēks:Galda piederumiem un lieljaudas{0}}produktiem ir svarīgi veikt atbilstošu attīrīšanu, lai maksimāli palielinātu šķiedru-uz-šķiedru sasaisti (kas nosaka stiepes un plīšanas izturību). Nepietiekami-attīrīta celulozes masa rada vājus, trauslus produktus.
- Drenāža:Pārāk-attīrīta celulozes masa lēni izplūst (smalki daļiņas bloķē ūdens plūsmu caur sietu), palielinot formēšanas laiku un samazinot ražošanas ātrumu. Liela -apjoma rotācijas ražošanai attīrīšanas pakāpe ir jāsabalansē ar drenāžas ātrumu.
- Konsekvence:Rafinēšanas pakāpe ir nepārtraukti jāuzrauga (izmantojot pakāpes SR/CSF mērījumus) un jāsaglabā konsekventa - mainīga attīrīšana izraisa mainīgu produkta kvalitāti (izturību, virsmu, svaru).
Ķīmiskās piedevas
Process:Pēc rafinēšanas celulozes vircai tiek iemaisītas ķīmiskās piedevas, lai mainītu tās īpašības. Piedevas parasti tiek pievienotas noteiktā secībā (lai izvairītos no nesaderības) un precīzi dozētas (izmantojot dozēšanas sūkņus). Pārtikas -kontakta galda piederumiem visām piedevām ir jābūt pārtikas- kvalitātes (apstiprinātas FDA, EFSA vai GB) un tās jāizmanto noteiktajos ierobežojumos.
Parastās piedevas galda piederumiem:
| Piedevas veids | Izplatīti piemēri | Devas (% no šķiedras svara) | Mērķis | Pārtika-Droša? |
|---|---|---|---|---|
| Mitrā stiprības sveķi | PAE (poliamīds-epihlorhidrīns), MF (melamīns-formaldehīds) | 0,5–2,0% (PAE), 1–3% (MF) | Saglabājiet izturību mitrā stāvoklī (svarīgi saskarē ar pārtiku/mitrumu) | PAE: jā (FDA 21 CFR 176.170); MF: ierobežots (bažas par formaldehīdu) |
| Izmēru aģents | AKD (alkilketēna dimērs), ASA (alkenilsukcīna anhidrīds) | 0.1-0.5% | Padarīt virszemes ūdeni{0}}atgrūdošu (samazināt šķidruma ūdens uzsūkšanos) | Jā (FDA, EFSA apstiprināts) |
| Aizturēšanas atbalsts | Poliakrilamīds (PAM), katjonu ciete | 0.05-0.2% | Uzlabojiet šķiedru aizturi formēšanas laikā (samazināt šķiedru zudumu), uzlabojiet drenāžu | Jā (pieejamas pārtikas{0}}atzīmes) |
| Putu noņemšanas līdzeklis | Uz silikona- bāzes, uz augu eļļas- bāzes | 0.01-0.1% | Kontrolējiet putošanu pulēšanas/formēšanas laikā | Jā (pieejamas pārtikas{0}}atzīmes) |
| Krāsviela/pigments | Pārtikas{0}}krāsvielas, pigmenti (krāsotiem produktiem) | 0.1-2.0% | Izkrāsojiet mīkstumu (izmantojot -krāsu - visā materiālā) | Jā (tikai pārtikas{0}}krāsvielas/pigmenti) |
| pH regulētājs | NaOH (nātrija hidroksīds), alums (alumīnija sulfāts) | Pēc vajadzības (mērķa pH 6,5–8,5 PAE) | Kontrolēt pH (ietekmē piedevu veiktspēju, šķiedras lādiņu) | Jā (pārtikas{0}}atzīmes) |
| Biocīds (pēc izvēles) | Pārtikas -biocīdi (piem., ūdeņraža peroksīds, sudraba-bāze) | Pēc vajadzības | Kontrolēt mikrobu augšanu celulozes uzglabāšanā (īpaši siltos/mitrumos apstākļos) | Jā (pārtikas kvalitātes -atzīmes, tiek izmantotas ierobežotā daudzumā) |
| ESD piedeva (ne{0}}pārtikas rūpniecībai) | Vadītspējīgi polimēri, ogle | 1-5% | Padariet produktu ESD{0}}drošu (elektronikas iepakojumam) | N/A (nav paredzēts saskarei ar pārtiku) |
Galda piederumiem{0}}īpaši apsvērumi:
- Pārtikas nekaitīgums:Visām piedevām, kas paredzētas -kontakta galda traukiem, ir jābūt pārtikas-kategorijai, un tās jāizmanto saskaņā ar normatīvajiem ierobežojumiem (FDA 21 CFR, EFSA noteikumi, GB 4806 sērija Ķīnā). Ražotājiem ir jāsaglabā visu piedevu (veids, piegādātājs, devas, pārtikas kvalitātes sertifikāts) dokumentācija audita un atbilstības nolūkos.
- PFAS{0}}bezmaksas:Dažos vecākos celulozes izstrādājumos tika izmantota PFAS (per - un polifluoralkilvielas), lai nodrošinātu izturību pret taukiem/ūdeni. PFAS tiek arvien vairāk regulētas (aizliegtas vairākos ASV štatos, ES apsver ierobežojumus) veselības apsvērumu dēļ ("uz visiem laikiem ķīmiskās vielas"). Cienījami ražotāji tagad izmanto alternatīvas bez PFAS- (akrila, stirola-akrila, PLA, bio-pārklājumus), un tiem ir jānodrošina PFAS-bezmaksas sertifikācija/testēšana.
- Mitrā izturība saskarei ar pārtiku:Traukiem, kas nonāk saskarē ar mitru/slapju pārtiku (zupas, mērces, salāti, dzērieni), ir svarīgi mitrās stiprības sveķi (PAE) - tie saglabā produkta izturību, kad tie ir slapji, novēršot sabrukšanu vai plīsumus. PAE ir ieteicamie mitrās stiprības sveķi saskarei ar pārtiku (MF ir mazāk ieteicama formaldehīda problēmu dēļ).
- Saderība ar piedevām:Dažas piedevas var reaģēt viena ar otru (piemēram, katjonu PAE un anjonu krāsvielas), samazinot efektivitāti. Piedevas jāpievieno pareizā secībā un pareizajā procesa punktā (piemēram, PAE pievieno pēc attīrīšanas, pirms formēšanas; krāsvielas pievieno pēc PAE, pietiekami sajaucot).
- Minimālās piedevas:"Dabiskiem" vai "minimālisma" izstrādājumiem daži ražotāji izmanto minimālu piedevu daudzumu (bez krāsvielas, minimāla mitrumizturība/izmēra noteikšana) -, paļaujoties uz šķiedras dabiskajām īpašībām un ārējiem pārklājumiem. Tas samazina ķīmisko vielu lietošanu un var patikt ekoloģiskiem-patērētājiem, taču var samazināties veiktspēja (slapjizturība, ūdensizturība).
Celulozes uzglabāšana un konsistences kontrole
Process:Pēc ķīmisko piedevu sajaukšanas mīkstumu uzglabā mašīnas kastē (maisītā tvertnē) ar konsistenci 0,5-2% (atšķaida no 3-5% rafinēšanas konsistences). Mašīnas korpuss uztur mīkstumu labi sajauktu (novēršot šķiedru nogulsnēšanos) un konsekventu temperatūru/konsistenci. No mašīnas kastes celuloze tiek sūknēta uz formēšanas iekārtas augšējo kārbu, kur tā tiek tālāk atšķaidīta līdz formēšanas konsistencei (0,3–1,0%) un tiek uzturēta nemainīgā līmenī.
Galda piederumiem{0}}īpaši apsvērumi:
- Konsekvences kontrole:Celulozes konsistence tieši ietekmē - pārāk augstu=nevienmērīgu šķiedru nogulsnēšanos, pārāk zemu=plānu produktu veidošanos/lēnu ražošanu. Konsekvence ir nepārtraukti jāuzrauga (izmantojot iebūvētos konsekvences raidītājus) un jākontrolē ±0,05% robežās no mērķa.
- Temperatūras kontrole:Celulozes temperatūra ietekmē formēšanu (siltāka celuloze ātrāk notecina) un piedevas veiktspēju. Temperatūra jāuztur 25–40 grādu robežās (lielākajai daļai produktu) un jākontrolē ±2 grādu robežās.
- Aģitācija:Mašīnas kaste ir pietiekami jāsakrata, lai novērstu šķiedru nogulsnēšanos (kas izraisa mainīgu konsistenci un produkta kvalitāti). Tomēr pārmērīga maisīšana var izraisīt gaisa iesūkšanos (putas). - maisīšanas ātrums ir jāoptimizē.
- Mikrobu kontrole:Celulozes, kas tiek uzglabāta ilgstoši (īpaši siltos/mitrās apstākļos), var attīstīties mikrobu (baktērijas, pelējums, raugs) -, izraisot smakas, krāsas maiņu un iespējamās pārtikas nekaitīguma problēmas. Celulozes uzglabāšanas laiks ir jāsamazina līdz minimumam (parasti<24 hours), and food-grade biocides may be used if needed. Pulp storage tanks should be cleaned regularly (CIP - clean-in-place).
3. posms: galda piederumu veidošana
Formēšana ir veidņu celulozes trauku ražošanas galvenais posms -, kurā šķidrā celulozes suspensija tiek pārveidota trauku 3D formā. Veidošanas procesā tiek izmantota sieta veidne (izstrādājuma formā) un vakuumsūkšana, lai šķiedras nogulsnētu uz veidnes virsmas. Traukiem tiek izmantoti trīs galvenie formēšanas mašīnu veidi - rotācijas (liela-apjoma standarta izstrādājumi), virzuļvirziena (vidēja-apjoma/pielāgoti izstrādājumi) un termoformēšanas/mitrās-preses (augstākās kvalitātes/gludi izstrādājumi).
Rotācijas formēšanas mašīnas (liela{0}}apjoma standarta izstrādājumi)
Apraksts:Rotācijas formēšanas mašīnas ir augstākās{0}}celulozes trauku ražošanas iekārtas. Vairākas formēšanas veidnes ir uzstādītas uz rotējoša cilindra (trumuļa); cilindram griežoties, katra veidne iegremdējas celulozes suspensijā, vakuums veido produktu, un izveidoto produktu pārnes uz žāvēšanas veidni (arī uz rotējoša cilindra), veidnēm saskaroties. Žāvēšanas veidnes iznes produktus caur žāvēšanas tuneli.
Galvenie parametri:
- Ražošanas ātrums:500–3000 ciklu stundā (atkarībā no izstrādājuma izmēra, sarežģītības un iekārtas izmēra). Standarta 9 collu plāksnēm liela rotējoša mašīna var ražot 2000–5000 plākšņu stundā (ar vairākiem dobumiem ciklā).
- Dobumi ciklā:1-12+ (atkarībā no produkta izmēra un iekārtas izmēra). Maziem izstrādājumiem (krūzēm, mazām bļodiņām) vienā veidnē var būt vairāki dobumi; lieliem produktiem (lielas paplātes, servēšanas šķīvji) parasti ir 1 dobums.
- Celulozes konsistence:0,3-0,8% (mazāk nekā rotējošām - rotējošām iekārtām ir nepieciešams vairāk atšķaidītas masas vienmērīgai liela ātruma formēšanai).
- Vakuuma spiediens:0,03-0,06 MPa (300-600 mbar) — zemāks nekā turp un atpakaļ (maigāks vakuums ātrgaitas vienmērīgai formēšanai).
- Veidošanas laiks:1-5 sekundes (īsāks nekā abpusējā - ātrgaitas ražošana).
- Veidnes sieta izmērs:60-100 acs (smalks siets gludiem izstrādājumiem, rupjāks standarta izstrādājumiem).
- Mitra produkta mitrums:70-78% (līdzīgi kā abpusējs).
Priekšrocības:
- Ļoti augsts ražošanas ātrums -, kas ir ideāli piemērots liela apjoma-standarta produktiem (šķīvjiem, bļodām, krūzēm, gliemežvākiem)
- Zemas darbaspēka izmaksas par vienību - automatizēta, liela{1}}ātruma ražošana
- Pastāvīgas kvalitātes - rotācijas mašīnas ražo ļoti konsekventus produktus (ja tiek pareizi uzturēts)
- Zemas -vienības izmaksas - liels apjoms un automatizācija samazina par-vienības maksu
Ierobežojumi:
- Mazāk daudzpusīgas - veidņu maiņas ir sarežģītākas un laikietilpīgākas- nekā virzuļmašīnas; nav piemērots biežai produktu maiņai vai nelielam-pielāgotu produktu apjomam
- Rotācijas mašīnas, kas paredzētas tikai salīdzinoši vienkāršām formām, - ir vispiemērotākās standarta, salīdzinoši vienkāršiem izstrādājumiem (šķīvjiem, bļodām, krūzēm, vienkāršām čaulām); sarežģītas 3D formas var būt sarežģītas vai neiespējamas
- Lielākas sākotnējās investīcijas - rotācijas mašīnas ir dārgākas nekā virzuļu mašīnas (īpaši lielas, lielas{1}}jaudas iekārtas).
- Ilgāks veidņu sagatavošanas laiks - rotācijas veidnes ir sarežģītākas un dārgākas nekā virzuļveidnes
Vispiemērotākais priekš:Liela-apjoma standarta produkti - 6/9/10-collu šķīvji, 8/12/16/32 unces bļodas, standarta gliemežvāki, krūzes, galda piederumi, standarta ēdiena paplātes. Rotācijas mašīnas ir celulozes trauku ražošanas nozares darba zirgi, kas veido aptuveni 60-70% no kopējā ražošanas apjoma.
Virzienvirziena (vertikālas) formēšanas mašīnas (vidēja{0}}apjoma/pielāgoti izstrādājumi)
Apraksts:Virzuļvirziena formēšanas mašīnas ir daudzpusīgas, vidēja ātruma iekārtas, kurās formēšanas veidne pārvietojas vertikāli (augšup/lejup), - iegremdējot celulozes suspensijā, vakuumā-veidojot produktu, pēc tam paceļoties un pārnesot produktu uz žāvēšanas veidni (kas pārvietojas horizontāli, lai saskartos ar formēšanas formu). Žāvēšanas veidne ved produktu uz žāvēšanas tuneli.
Galvenie parametri:
- Ražošanas ātrums:100–600 cikli stundā (atkarībā no izstrādājuma izmēra, sarežģītības un iekārtas izmēra).
- Dobumi ciklā:1-4 (parasti 1-2 pielāgotiem produktiem, līdz 4 maziem standarta produktiem).
- Celulozes konsistence:0,5-1,0% (augstāks nekā rotējošais — pieļauj biezākas sienas un sarežģītākas formas).
- Vakuuma spiediens:0,04-0,08 MPa (400-800 mbar) — augstāks nekā rotācijas (biezākām sienām un sarežģītām formām).
- Veidošanas laiks:3-15 sekundes (ilgāks nekā rotējošais — pieļauj biezākas sienas un sarežģītākas formas).
- Veidnes sieta izmērs:40-100 siets (plašāks diapazons — rupjāks bieziem/smagiem izstrādājumiem, smalkāks gludiem izstrādājumiem).
- Mitra produkta mitrums: 70-80%.
Priekšrocības:
- Universāls - var ražot dažādu izmēru un formu izstrādājumus (no mazām krūzītēm līdz lielām paplātēm); pelējuma maiņa ir salīdzinoši ātra un vienkārša
- Var radīt sarežģītas formas - virzuļmašīnas var veidot sarežģītākas 3D formas (dziļas vilkmes, sarežģītus dobumus, pielāgotas ģeometrijas) nekā rotējošās mašīnas
- Mazāks sākotnējais ieguldījums - virzuļu mašīnas ir lētākas nekā rotējošās mašīnas (īpaši mazas/vidējas mašīnas)
- Piemērots mazam{0}}līdz-vidējam apjomam -, ideāli piemērots pielāgotiem produktiem, ierobežotiem izdevumiem vai produktiem ar vidēju apjomu
- Biezākas sienas iespējams - ilgāks formēšanas laiks un augstāka celulozes konsistence nodrošina biezākas sienas (2-5 mm) lieljaudas izstrādājumiem
Ierobežojumi:
- Zemāks ražošanas ātrums - 100-600 cikli stundā, salīdzinot ar . 500-3 000 rotācijas; nav piemērots ļoti liela-apjoma standarta produktiem
- Augstākas darbaspēka izmaksas uz vienību - zemāks automatizācijas un ražošanas ātruma pieaugums uz-vienības darbaspēka izmaksām
- Mazāk konsekventas kvalitātes - virzuļmašīnām var būt vairāk partiju-uz-partiju variāciju (īpaši ar manuālām darbībām)
- Augstākas -vienības izmaksas - mazāks apjoms un augstāks darbaspēka izmaksu pieaugums par-vienības izmaksām
Vispiemērotākais priekš:Vidēja-apjoma/pielāgoti produkti - pielāgotas-formas bļodas/atvāžamas, lielas servēšanas paplātes, vairāku-nodalījumu paplātes, augstākās kvalitātes/ierobežota-izdevuma produkti, produkti ar sarežģītu ģeometriju, maza-apjoma testa braucieni/prototipi. Virzuļu mašīnas veido aptuveni 20-30% no galda piederumu ražošanas apjoma.
Termoformēšanas (mitrās-preses) iekārtas (augstākās kvalitātes/gludi izstrādājumi)
Apraksts:Termoformēšanas (mitrās-presēšanas) mašīnās tiek apvienota formēšana ar karsto presēšanu - produkts tiek veidots (līdzīgi kā turp un atpakaļ), pēc tam nekavējoties tiek pārnests uz karstās -presēšanas staciju, kur tas tiek saspiests starp divām apsildāmām alumīnija veidnēm (augšējā un apakšējā) augstā spiedienā (0,5{7}}5 MPa) un temperatūrā (10 0,5 MPa 20{0). sekundes. Karstā presēšana vienlaikus izžūst, sablīvē un izlīdzina produktu – veidojot blīvu, gludu, precīzu izstrādājumu ar samtam līdzīgu virsmu.
Galvenie parametri:
- Ražošanas ātrums:80-400 cikli stundā (mazāk nekā pārvietošanas-veidojums — presēšanas darbības dēļ).
- Dobumi ciklā:1-4 (parasti 1-2 augstākās kvalitātes produktiem).
- Presēšanas temperatūra:150-220 grādi (elektriskās vai tvaika karsējamās veidnes).
- Preses spiediens:0,5-5 MPa (atkarībā no izstrādājuma biezuma un vēlamā blīvuma).
- Nospiešanas laiks:10-60 sekundes (atkarībā no sienas biezuma, mitruma un temperatūras).
- Produkta blīvums:300-650 kg/m³ (daudz augstāks nekā 150–300 kg/m³).
- Sienas biezums:0,8-3,0 mm (plānāks nekā pārsūknēšanas-veidojums — sablīvēšanās dēļ presēšanas laikā).
- Atlikušais mitrums pēc presēšanas:8-15% (var būt nepieciešama sekundāra žāvēšana, lai sasniegtu 6-10%).
Priekšrocības:
- Augstākās kvalitātes virsmas apdare - gluda, matēta, samta-līdzīga virsma no abām pusēm (salīdzināma ar augstākās kvalitātes kartonu vai plastmasu)
- Augsta blīvuma un izturības - blīva struktūra nodrošina augstu stiprības-un-svara attiecību (labāk nekā pārneses-veidošana tādā pašā biezumā)
- Stingras izmēru pielaides - ±0,2-0,5 mm (daudz stingrākas nekā ar pārneses veidni ±0,5–1,0 mm)
- Reljefa/iespieduma iespēja - rakstus/logotipus var iegravēt presēšanas veidnēs, veidojot izciļņus/ievilkumus
- Pielāgotas krāsas -, izmantojot-krāsu krāsošanu, iegūst viendabīgu, pret skrāpējumiem-izturīgu krāsu
- Lieliska druka - gluda virsma nodrošina augstas-kvalitātes drukāšanu (flekso, ofseta, digitālo)
Ierobežojumi:
- Zemāks ražošanas ātrums - 80-400 cikli stundā, salīdzinot ar . 500-3 000 rotācijas; nav piemērots ļoti liela-apjoma standarta produktiem
- Augstākas instrumentu izmaksas - apsildāmās alumīnija presēšanas veidnes ir dārgākas nekā sietu veidošanas veidnes (3000–12 000 ASV dolāru pret 1500–6000 ASV dolāru)
- Lielākas enerģijas izmaksas - veidņu karsēšanai un presēšanai prasa ievērojamu enerģiju
- Limited to thinner walls - 0.8-3.0mm (not suitable for very thick/heavy-duty products >3 mm)
- Augstākas izmaksas par -vienību, - mazāks apjoms, lielāks instrumentu skaits un augstāks enerģijas izmaksu pieaugums par-vienības maksu
Vispiemērotākais priekš:Premium/patērētāju-izstrādājumi - augstākās kvalitātes bļodas/atvāžamais čaulas smalkām maltītēm līdzņemšanai, kosmētika/personīgās higiēnas iepakojumi, augstākās kvalitātes pārtikas dāvanu komplekti, zīmola/reklāmas trauki, produkti, kam nepieciešama reljefa/iespieduma vai pielāgotas krāsas, produkti, kuriem nepieciešama stingra pielaide (automātiskās iepakošanas līnijas). Termoformētie izstrādājumi veido aptuveni 10-15% no galda piederumu ražošanas apjoma, bet augstāku vērtības procentuālo daļu (sakarā ar augstākās kvalitātes cenām).
Galda trauku veidņu projektēšana un izgatavošana
Veidnes sastāvdaļas:
- Veidojot veidni:Alumīnija vai nerūsējošā tērauda veidne, pārklāta ar smalku sietu (60-100 sietu), ar iekšējiem vakuuma kanāliem. Rotējošām mašīnām uz rotējošā cilindra ir uzstādītas vairākas formēšanas veidnes; turp un atpakaļ, viena (vai dažas) formēšanas veidne pārvietojas vertikāli.
- Žāvēšanas veidne:Alumīnija vai nerūsējošā tērauda veidne ar sieta virsmu un vakuuma kanāliem (veidotu izstrādājumu pārvietošanai{0}}). Nedaudz lielāks par formēšanas veidni (lai ņemtu vērā žūšanas saraušanos). Iznes produktu caur žāvēšanas tuneli.
- Karstās -preses veidnes (termoformētas):Divas atbilstošas apsildāmas alumīnija veidnes (augšējā un apakšējā) ar gludām, pulētām virsmām (bez sieta). Var būt iegravēti raksti reljefam/iespiedumam. Silda ar elektriskajiem kārtridžu sildītājiem vai tvaiku.
- Apgriešanas matrica:Tērauda matrica vai rotējoša griešanas forma malu apgriešanai līdz precīziem izmēriem.
Galvenie galda piederumu veidņu dizaina apsvērumi:
- Iegrimes leņķis:3-7 grādi (minimums) visām virsmām — lai produkts varētu izdalīties bez plīsumiem. Formētā celulozē nav iespējamas vertikālas sienas (0 grādu iegrime).
- Sienas biezums:To kontrolē formēšanas laiks, celulozes konsistence un vakuums. Standarta izstrādājumi: 1,5-2,5 mm (pārnesuma-formēts), 1,0–2,0 mm (termoformēts). Lieljaudas: 2,5-5 mm. Plāns/premium: 0,8-1,5 mm (termoformēts).
- Rievojums un struktūras iezīmes:Riebas, rievojums un paaugstinātas malas palielina izturību un stingrību, nepievienojot pārmērīgu materiālu. Bļodām/šķīvjiem paaugstināta maliņa (lūpa) nodrošina kraušanas stabilitāti un izturību. Paplātēm rievojums palielina saspiešanas spēku.
- Sakraujamība:Galda piederumiem jābūt sakraujamiem (saliekamiem), lai tie būtu efektīvi uzglabāti un nosūtīti. Veidnes dizainā jāiekļauj sakraušanas izciļņi vai līdzekļi, kas ļauj izstrādājumiem droši ievietot ligzdas bez iesprūšanas. Iegrimes leņķis un loka dizains ietekmē sakraujamību.
- Saraušanās kompensācija:Veidotā celuloze žāvēšanas/presēšanas laikā saraujas par 2-5%. Veidnēm jābūt veidotām pārāk lielas, lai kompensētu -, lai gatavais produkts atbilstu mērķa izmēriem. Saraušanās ātrums ir atkarīgs no šķiedras veida, blīvuma un žāvēšanas apstākļiem, un tas ir jānosaka empīriski katram produktam.
- Vakuuma sadalījums:Vienmērīgs vakuuma sadalījums pa veidnes virsmu ir ļoti svarīgs, lai nodrošinātu vienmērīgu šķiedru nogulsnēšanos un sieniņu biezumu. Vakuuma kanāliem jābūt veidotiem tā, lai vakuums tiktu sadalīts vienmērīgi -, īpaši sarežģītu formu vai lielu izstrādājumu gadījumā.
- Ventilācija (karstās -presēšanas veidnes):Karstās -preses veidnēm ir jābūt ventilācijas atverēm, lai presēšanas laikā varētu izplūst ūdens tvaiki. Nepietiekama ventilācija izraisa pūslīšu veidošanos (ieslodzīti ūdens tvaiki) un nepilnīgu izžūšanu.
- Pārtikai{0}}nekaitīgi materiāli:Visiem veidņu materiāliem (alumīnijam, nerūsējošajam tēraudam, sietam, atbrīvošanas līdzekļiem) ir jābūt -pārtikai drošiem (nav kaitīgu ķīmisku vielu, kas varētu migrēt uz produktu). Atbrīvošanas līdzekļiem ir jābūt pārtikas- kvalitātes (silikona, augu eļļas{3}} bāzes).
Pelējuma izmaksas un galda piederumu sagatavošanas laiks:
| Veidnes veids | Izmaksu diapazons (USD) | Izpildes laiks | Piezīmes |
|---|---|---|---|
| Rotācijas formēšana + žāvēšanas veidņu komplekts (viens dobums) | $2,000-$6,000 | 3-6 nedēļas | Vairāki dobumi proporcionāli palielina izmaksas |
| Virzuļveida formēšana + žāvēšanas veidņu komplekts | $1,500-$5,000 | 2-4 nedēļas | Zemākas izmaksas nekā rotācijas vienkāršākas montāžas dēļ |
| Termoformētas karstās{0}}preses veidņu komplekts (augšējā + apakšējā) | $3,000-$12,000 | 3-6 nedēļas | Apsildāms alumīnijs, pulēts; reljefs palielina izmaksas |
| Apgriešanas forma (tērauda likums) | $200-$1,000 | 1-2 nedēļas | Var būt nepieciešama nomaiņa pēc 50 000–200 000 griezumiem |
| Rotācijas apgriešanas matrica | $1,000-$5,000 | 2-4 nedēļas | Liela apjoma{0}}ražošanai; ilgāks kalpošanas laiks nekā tērauda likums |
4. posms: galda piederumu žāvēšana
Process:Pēc formēšanas slapjos galda piederumus (70-80% mitruma) žāvē līdz gatavajam mitruma saturam 6-10%. Formēto izstrādājumu pārvietošanai-žāvēšana notiek tuneļkrāsnī (konveijera žāvētājā) - produkti (uz to žāvēšanas veidnēm) tiek vesti pa garu, apsildāmu tuneli ar konveijera palīdzību. Termoformētiem izstrādājumiem žāvēšana galvenokārt tiek veikta karstās presēšanas posmā (karsētās veidnes iztvaiko ūdeni), vajadzības gadījumā veicot papildu žāvēšanu tuneļa krāsnī.
Tuneļkrāsns parametri galda piederumiem:
| Parametrs | Tipisks diapazons | Piezīmes |
|---|---|---|
| Tuneļa garums | 10-50 metri | Garāki tuneļi lielākam ražošanas apjomam/biezākiem izstrādājumiem |
| Žāvēšanas temperatūra | 120-200 grādi (žāvēšanas zonas) | Graduēts profils: zemāks pie ieejas (100-140 grādi), augstāks vidū (160-200 grādi), zemāks pie izejas (100-140 grādi), lai novērstu termisko šoku |
| Gaisa plūsmas ātrums | 1-5 m/s | Konvektīvā siltuma pārnese; vienmērīga gaisa plūsma visos produktos |
| Žāvēšanas laiks | 5-20 minūtes (standarta izstrādājumi), 20-40 minūtes (biezie/smagie produkti) | Atkarīgs no sienas biezuma, blīvuma, temperatūras un mērķa mitruma |
| Enerģijas avots | Dabasgāze (visbiežāk, ar viszemākajām izmaksām), tvaiks, elektriskā (tīrāka, bet dārgāka) | Ar gāzi darbināmiem žāvētājiem- ir jābūt pareizi sadedzinātiem, lai izvairītos no produkta piesārņošanas |
| Mērķa gala mitrums | 6-10% | <5% = brittle; >12%=pelējuma risks, zema izturība |
Galda trauku{0}}žāvēšanas apsvērumi:
- Vienota žāvēšana:Visiem produktiem vienmērīgi jāžūst - nevienmērīga žāvēšana izraisa deformāciju, plaisāšanu un mainīgu mitruma līmeni. Tuneļa konstrukcijai (gaisa plūsmas sadalījums, temperatūras zonējums, konveijera ātrums) ir jānodrošina vienmērīga žāvēšana visos produktos un visās katra produkta zonās.
- Graduētais temperatūras profils:Pārāk -ātrā žūšana (augsta sākotnējā temperatūra) izraisa virsmas žūšanu, pirms iekšējais mitrums var izplūst -, izraisot pūslīšu veidošanos, plaisāšanu un deformāciju. Graduēts profils (zemāka sākotnējā temperatūra, pakāpeniski paaugstinās) ļauj iekšējam mitrumam migrēt uz virsmu pirms iztvaikošanas.
- Produktu atbalsts:Produktiem žāvēšanas laikā jābūt pareizi atbalstītiem, lai novērstu deformāciju vai deformāciju. Žāvēšanas veidnes saglabā produkta formu žāvēšanas laikā - produktiem bez žāvēšanas veidnēm (piem., daži rotējoši izstrādājumi), produkti jānovieto uz plakaniem balstiem vai armatūrā.
- Mitruma kontrole:Galīgais mitruma saturs ir kritisks - pārāk sauss (<5%) = brittle, prone to cracking; too wet (>12%)=zema izturība, pelējuma veidošanās risks, izmēru nestabilitāte. Mitrums ir nepārtraukti jāuzrauga (iekšējie mitruma sensori vai periodiska paraugu ņemšana) un jākontrolē, pielāgojot tuneļa temperatūru, konveijera ātrumu un gaisa plūsmu.
- Energoefektivitāte:Žāvēšana ir -energoietilpīgākais posms formētās celulozes ražošanā (kas veido 40-60% no kopējā enerģijas patēriņa). Energoefektivitātes pasākumi ietver: siltuma atgūšanu (karstā gaisa recirkulāciju, siltuma atgūšanu no izplūdes), izolāciju (labi-izolēti tuneļi), optimizētus temperatūras profilus (nepār
- Pārtikas nekaitīgums:Žāvējumiem jābūt tīriem un labi{0}}apkoptiem, lai izvairītos no produkta piesārņojuma (putekļi, gruži, degšanas blakusprodukti). Ar gāzi darbināmiem -kaltētājiem ir jānodrošina pareiza sadegšana (nepilnīga sadegšana var radīt oglekļa monoksīdu vai citus piesārņotājus, kas var ietekmēt produkta kvalitāti/drošību). Žāvētāji regulāri jātīra (CIP vai manuāla tīrīšana) un jāpārbauda, vai tie darbojas pareizi.
5. posms: galda piederumu pārklāšana (PFAS-izturība bez ūdens/taukiem)
Process:Traukiem, kas nonāk saskarē ar mitru, taukainu vai šķidru pārtiku (zupas, mērces, salāti, cepti ēdieni, dzērieni), izveidotajam un izžuvušajam produktam tiek uzklāts pārtikas -ūdens/tauku{1}}izturīgs pārklājums. Pārklājums rada barjeru, kas neļauj ūdenim/taukiem iekļūt mīkstumā -, saglabājot produkta strukturālo integritāti un novēršot noplūdes/traipus. Pārklājums tiek uzklāts, izsmidzinot, iemērcot vai rullējot, pēc tam žāvē/sacietē tuneļa krāsnī vai ar infrasarkano/UV konservēšanu.
Izplatītākie galda piederumu pārklājumu veidi (bez PFAS{0}}):
| Pārklājuma veids | Ūdensizturība | Tauku izturība | Karstumizturība | Kompostējams? | Izmaksas | Labākais priekš |
|---|---|---|---|---|---|---|
| Akrils uz ūdens-bāzes | Labi (Cobb 5-30) | Mērens (3-6 komplekts) | Labs (100-120 grādi, piemērots mikroviļņu krāsnī) | Jā (lielākā daļa atzīmju) | Zema-Mērena | Vispārējā ēdināšana, mērens mitrums/tauki, mikroviļņu izmantošana |
| Stirols{0}}akrils | Ļoti labi (Cobb 3-20) | Labs (6-10 komplekts) | Labs (100-120 grādi) | Jā (lielākā daļa atzīmju) | Mērens | Taukaini ēdieni (picas, cepti ēdieni, gaļa), paaugstināts mitrums |
| Poliuretāns (PU) | Labi (Cobb 5-25) | Labs (5-9 komplekts) | Mērens (80-100 grādi) | Ierobežots (dažas pakāpes) | Augsts | Premium produkti, mīksta{0}}pieskāriena/samta apdare, kosmētika |
| PLA (polipienskābe) | Lieliski (Cobb 1-10) | Lieliski (8-12 komplekts) | Zems (50-60 grādi, NAV piemērots mikroviļņu krāsnī) | Tikai rūpnieciski (NE mājas komposts) | Vidēji-Augsti | auksti/istabas{0}}temperatūras ēdieni, salāti, sviestmaizes, uzkodas; karsē-noslēdzams priekš MAP |
| Vaska emulsija (karnauba/soja) | Labi (Cobb 5-20) | Mērens (3-6 komplekts) | Zems (40-60 grādi) | Jā | Zema-Mērena | Sausā pārtika, produkcija, maizes izstrādājumi, dabīgie/bioloģiskie produkti |
| Bio-bāze (ciete, hitozāns, šellaka) | Vidēji{0}}Labi | Mērens | Mērens | Jā | Augsts | Premium/dabīgi produkti, jauna tehnoloģija |
| PVOH (polivinilspirts) | Slikti (-šķīst ūdenī) | Lieliski (skābekļa barjera) | Labi | Jā | Mērens | Skābekļa barjeras slānis (daudzslāņu pārklājumos), nav paredzēts ūdensizturībai |
Pārklājuma uzklāšanas metodes galda piederumiem:
- Izsmidzināms pārklājums:Visizplatītākā metode galda piederumiem - pārklājumu uzsmidzina uz izstrādājuma virsmas, izmantojot automatizētas smidzināšanas pistoles vai smidzināšanas kabīni. Izsmidzināšana var pārklāt sarežģītas 3D formas (bļodu/čaumalu iekšpusē un ārpusē) un nodrošina vienmērīgu pārklājumu. Pārneses efektivitāte ir mērena (daži pārsmidzināšanas atkritumi), bet modernās izsmidzināšanas sistēmas (elektrostatiskā izsmidzināšana, automatizēta robotika) uzlabo efektivitāti.
- Iegremdēšanas pārklājums:Produktu iemērc pārklājuma vannā un pēc tam notecina. Iegremdēšana nodrošina pilnīgu pārklājumu (visas virsmas, tostarp malas un grūti{1}}aizsniedzamas vietas) un ir piemērota izstrādājumiem, kuriem nepieciešams pilnīgs pārklājums (iekšpusē un ārpusē). Iegremdēšana var radīt biezāku pārklājumu un ilgāku žāvēšanas laiku, kā arī var izraisīt dziļu izstrādājumu dibena uzkrāšanos.
- Rullīšu pārklājums:Pārklājums tiek uzklāts, izmantojot rullīšus. Veltņu pārklājums ir efektīvs (augsta pārneses efektivitāte, vienmērīgs biezums), taču ar to var pārklāt tikai plakanas vai viegli izliektas virsmas -, nevis sarežģītas 3D formas. Piemērots plakaniem izstrādājumiem (plāksnēm, vākiem, loksnēm) vai izstrādājumiem ar plakanām pārklājuma zonām.
- Aizkaru pārklājums:Pārklājums tiek uzklāts kā nepārtraukts šķidruma "aizkars", kas plūst pāri izstrādājumam. Aizkaru pārklājums nodrošina vienmērīgu pārklājumu un augstu pārneses efektivitāti, taču tas attiecas tikai uz salīdzinoši plakaniem izstrādājumiem.
- Ekstrūzijas pārklājums/laminēšana:Plāna polimēra plēve (PLA, PET) tiek ekstrudēta uz izstrādājuma virsmas vai laminēta uz tās. Nodrošina izcilas barjeras īpašības, bet ir dārgāks un var ietekmēt pārstrādājamību/kompostējamību. Izmanto augstu-barjeru lietojumiem (MAP,-ilgi-uzglabāšanas{4}}pārtika).
Galda trauku{0}}pārklājuma apsvērumi:
- Pārtikas nekaitīgums:Visiem pārtikas -kontakta trauku pārklājumiem ir jābūt pārtikas- kvalitātes (FDA 21 CFR 175.300 pārklājumiem, EFSA noteikumi, GB 4806 sērija Ķīnā) un tie jāizmanto noteiktajos ierobežojumos. Pārklājumu piegādātājiem jāiesniedz pārtikas nekaitīguma dokumentācija (FDA atbilstības vēstules, EFSA apstiprinājumi, migrācijas testu ziņojumi).
- PFAS{0}}bezmaksas:Kā minēts, PFAS pārklājumi tiek arvien vairāk regulēti, un no tiem vajadzētu izvairīties. Cienījami ražotāji izmanto alternatīvas bez PFAS-(akrila, stirola-akrila, PLA, bio- bāzes), un tiem ir jānodrošina PFAS-bezmaksas sertifikācija/testēšana (piemēram, perfluoralkil- un polifluoralkilvielu testēšana zem noteikšanas robežām).
- Pilns pārklājums:Produktiem, kas nonāk saskarē ar mitru/taukainu pārtiku, pārklājumam ir jānosedz visas pārtikas -virsmas, kas saskaras -, tostarp bļodu/čaumalu iekšpuse, malas/malas un visas vietas, kas nonāks saskarē ar pārtiku. Caurumi, plāni plankumi vai nepārklātas vietas var izraisīt noplūdes vai produkta bojājumus. Pilnīgam pārklājumam parasti izmanto izsmidzināšanu vai iegremdēšanu; rullīšu/aizkaru pārklājums var atstāt malas nepārklātas.
- Malu pārklājums:Izgrieztās/apgrieztās malas ir īpaši neaizsargātas - pārklājums var nenosegt nogriezto malu (atsedzot šķiedru). Kritiskiem lietojumiem apsveriet: (a) pārklājuma uzklāšanu pēc apgriešanas (ne pirms), (b) iemērkšanas (kas nosedz malas), (c) veidnē apgriešanu (ja mala tiek saspiesta/noblīvēta presēšanas laikā, samazinot porainību) vai (d) pieļaujot nelielu malu iespiešanos (pieļaujams daudzos gadījumos, ja pārklājums ir pietiekams uz galvenās virsmas).
- Pārklājuma svars:Pārklājuma svars (g/m²) ietekmē barjeras veiktspēju un izmaksas. Tipiski pārklājuma svars: 5-15 g/m² (viegls, zema mitruma{5}}pārtikai), 15-30 g/m² (vidējs, vispārējai ēdināšanai), 30–50 g/m² (smags, augsta mitruma/taukainai pārtikai vai ilgstošam kontakta laikam). Pārklājuma svars ir jāoptimizē konkrētajam pielietojumam — pārāk maz=neatbilstoša barjera, pārāk daudz=nevajadzīgas izmaksas un iespējamās pārstrādes/kompostējamības problēmas.
- Konservēšana/žāvēšana:Pēc pārklāšanas produkts ir pareizi jāizžāvē/sacietē, lai izveidotu nepārtrauktu barjerplēvi. Ūdens-pārklājumus parasti žāvē tuneļkrāsnī (80-120 grādi, 1–5 minūtes) vai ar infrasarkanajiem sildītājiem. UV cietinātie pārklājumi tiek cietināti ar UV gaismu (tūlītēja sacietēšana). Nepietiekama sacietēšana izraisa sliktu barjeras veiktspēju (pārklājums nav pilnībā izveidots) un iespējamu migrāciju (nesacietējušas pārklājuma sastāvdaļas). Pārklājums ir jāpārbauda pēc sacietēšanas (Cobb tests, komplekta tests, migrācijas pārbaude), lai pārbaudītu veiktspēju.
- Mikroviļņu/krāsns drošība:Produktiem, kas paredzēti lietošanai mikroviļņu krāsnī/krāsnī, pārklājumam jābūt karstum-izturīgam (akrils, stirols-akrils - drošs līdz 100-120 grādiem; PLA - NAV drošs, mīkstina 50-60 grādu temperatūrā). Nepārklāta formēta celuloze ir droša mikroviļņu krāsnī/krāsnī (līdz 200–250 grādiem), taču tai nav ūdens/tauku izturības. Mikroviļņu/krāsns lietošanai ar mitriem/taukainiem ēdieniem izmantojiet karstumizturīgus pārklājumus (akrila, stirola-akrila) un pārbaudiet mikroviļņu/krāsns drošumu, veicot testus.
6. posms: apgriešana, drukāšana un apdare
Apgriešana
Process:Pēc žāvēšanas (un pārklājuma, ja tas tiek uzklāts pirms apgriešanas), galda piederumu malas tiek apgrieztas līdz precīziem izmēriem -, noņemot "zibspuldzi" vai "burbuļus" (lieko materiālu ap malām) un izveidojot tīras, gludas malas. Apgriešana tiek veikta, izmantojot:
- Tērauda stieņu griešana:Visizplatītākā metode - asu tērauda asmeni (saliekts izstrādājuma formā, uzstādīts uz dēļa) piespiež izstrādājumam, izgriežot formēto masu. Lieto ar plakanvirsmas vai rotācijas griešanas presi-. Piemērots zema-līdz-vidēja apjoma un sarežģītām formām.
- Rotācijas griešana:Cilindrisks presforma (ar griešanas asmeņiem) griežas pret spiediena veltni, sagriežot izstrādājumu, kad tas iet cauri. Ātrāka nekā plakanvirsmas griešana - piemērota liela apjoma-standarta izstrādājumiem.
- Apgriešana veidnē-:Termoformētiem izstrādājumiem apgriešanu var veikt karstās -presēšanas darbības - laikā, presēšanas veidnēs ir griešanas mala, kas apgriež izstrādājumu, kad tas tiek nospiests. Novērš nepieciešamību pēc atsevišķa apgriešanas posma, uzlabojot efektivitāti un malu kvalitāti. Nepieciešamas sarežģītākas (un dārgākas) veidnes.
- CNC maršrutēšana/lāzergriešana:Prototipiem, maza{0}}apjoma vai sarežģītām formām - malas nogriež ar datora-vadāmu griešanas rīku (maršrutētāju) vai lāzeru. Ļoti precīza, bet lēna un dārga -nav piemērota liela-apjoma ražošanai.
Konkrēti galda piederumu{0}}apgriešanas apsvērumi:
- Malu kvalitāte:Tīras, gludas malas ir svarīgas pārtikas nekaitīgumam (nav vaļīgu šķiedru, kas varētu piesārņot pārtiku), estētiku (augstvērtīgu izskatu) un sakraujamību (tīras malas labāk sakraujas). Blāvas formas rada nodriskātas, saspiestas malas un šķiedru izdalīšanos - presformas ir regulāri jāuzasina/jānomaina (ik pēc 50 000–200 000 griezumiem tērauda līstes gadījumā, garāki rotējošiem).
- Izmēru precizitāte:Apgrieztajiem izmēriem ir jāatbilst pielaidei (parasti ±0,3–0,5 mm augstākās kvalitātes produktiem, ±0,5–1,0 mm standarta izstrādājumiem). Formēšanas nepareiza izlīdzināšana, izstrādājuma pozicionēšanas kļūdas vai presformas nodilums var izraisīt izmēru neprecizitāti. Produkti periodiski jāmēra (suports/CMM) un pēc vajadzības jāpielāgo presformas.
- Putekļu/šķiedru izdalīšanās:Sausu, trauslu izstrādājumu apgriešana var radīt putekļus un vaļīgas šķiedras -, kas var piesārņot-pārtikas saskares virsmas vai ietekmēt drukas kvalitāti. Apgriešanas stacijās ir jāizmanto putekļu savākšanas sistēmas, un pēc apgriešanas produkti, iespējams, būs jātīra (izpūšot gaisu, notīrīt ar suku). Nedaudz mitrinot produktus pirms apgriešanas (vai apgriešana pirms galīgās žāvēšanas), var samazināt putekļu veidošanos.
- Sakraujamība pēc apgriešanas:Apgrieztajiem izstrādājumiem ir jābūt sakraujamiem/savietojamiem - veidņu dizains un apgriešanas precizitāte ietekmē sakraujamību. Produkti, kas neatbilst pielaidei, var iestrēgt, ja tie ir sakrauti vai nav pareizi ievietoti. Pēc apgriešanas ir jāpārbauda sakraušanas spēja (kraušanas pārbaude - produktu skaits, kas vienmērīgi sakraujas bez iesprūšanas).
Drukāšana (pēc izvēles)
Process:Zīmola vai dekoratīviem galda piederumiem logotipiem, tekstam, rakstiem, produkta informācijai vai dekoratīviem dizainiem tiek uzklāta apdruka uz produkta virsmas -. Drukāšana parasti tiek veikta pēc apgriešanas (un pēc pārklāšanas, ja tiek uzklāts pārklājums - pārklātas virsmas drukā labāk). Izplatītas veidņu celulozes trauku drukāšanas metodes ietver:
- Fleksogrāfiskā (flexo) druka:Visizplatītākā celulozes formēšanas metode - izmanto elastīgas gumijas/fotopolimēra plāksnes un ātri žūstošas-ūdens-tintes. Piemērots vienkāršai-līdz-vidējas sarežģītības grafikai, liela-apjoma ražošanai un gan plakanām, gan izliektām virsmām. Izmaksu-efektīva liela apjoma gadījumā.
- Digitālā (tintes) druka:Izmanto tintes tehnoloģiju, lai drukātu tieši no digitālajiem failiem -, nav vajadzīgas plāksnes. Piemērots īsiem braucieniem, mainīgiem datiem (piemēram, personalizētiem ziņojumiem) un sarežģītai grafikai. Piemērots prototipiem, ierobežotiem izdevumiem vai maziem{5}}paredzētiem pielāgotiem produktiem. Drukas kvalitāte uz formētās celulozes ir atkarīga no virsmas gluduma (pārklāta/termoformēta=labāka, nepārklāta/pārnesuma-veidota=vairāk spalvu).
- Sietspiede:Tintes pārnešanai caur trafaretu izmanto sietu. Nodrošina biezu tintes pārklājumu, treknu grafiku un īpašus efektus (metāliskus, mirdzošus--tumsā-). Var drukāt uz raupjām virsmām (pārnest{5}}veidotām) un izliektām vietām. Lēnāks nekā flekso lielam skaļumam - piemērots vidējiem skaļumiem vai īpašiem efektiem.
- Tampondruka:Izmanto silikona spilventiņu, lai pārnestu tinti no iegravētas plāksnes uz izstrādājumu. Var drukāt uz sarežģītām 3D virsmām, izliektiem laukumiem un maziem/grūti sasniedzamiem--apgabaliem. Piemērots logotipiem, nelielam tekstam un izstrādājumu marķējumam uz sarežģītām formām (piem., bļodas iekšpusē, krūzes sānos).
- Karstā štancēšana (folijas štancēšana):Izmanto siltumu un spiedienu, lai pārnestu metālisku/krāsainu foliju uz virsmu. Nodrošina izcilus metāliskus/hologrāfiskus efektus - galvenokārt termoformētiem izstrādājumiem (gluda virsma nodrošina tīru folijas pārnešanu). Izmanto logotipiem, akcentiem un augstākās kvalitātes zīmoliem.
Galda piederumiem{0}}raksturīgi drukāšanas apsvērumi:
- Pārtikai{0}}nekaitīgas tintes:Tintei pārtikas{0}}kontakta galda piederumiem ir jābūt pārtikas-pakāpēm (zema-migrācija, FDA/EFSA/GB apstiprināta). Tintes, kuru pamatā ir ūdens-, parasti ir visdrošākās, ja tās ir saskarē ar pārtiku. Tintes, kuru pamatā ir -šķīdinātājs-, var saturēt kaitīgus šķīdinātājus, un no tām vajadzētu izvairīties no virsmām, kas nonāk saskarē ar pārtiku. Tintes piegādātājiem jāiesniedz pārtikas nekaitīguma dokumentācija (migrācijas testu ziņojumi, FDA atbilstības vēstules).
- Drukas vieta:Produktiem, kas{0}}saskaras ar pārtiku, drukāšana parasti tiek veikta uz virsmām, kas nav saskarē ar pārtiku (piem., bļodu/čaumalu ārpusē, šķīvju apakšā), lai izvairītos no tiešas tintes-kontakta ar pārtiku. Ja ir nepieciešama druka uz virsmām, kas saskaras ar pārtiku, ir jāizmanto tikai pārtikai-nekaitīgas tintes un jāveic migrācijas pārbaude.
- Virsmas sagatavošana:Lai nodrošinātu optimālu drukas kvalitāti, virsmai jābūt gludai, tīrai un pareizi pārklātai. Nepārklātai pārvietošanas-veidnei ir raupja, poraina virsma, kas izraisa tintes apspalvojumu un nevienmērīgu pārklājumu - pirms drukāšanas jāuzklāj gruntējums vai pārklājums. Termoformētai celulozei ir gluda virsma, kas labi drukā -, taču var tikt izmantota gruntskrāsa/pārklājums smalkām detaļām.
- Tintes žāvēšana/sacietēšana:Tintes ir pareizi jāizžāvē/sacietē, lai novērstu izsmērēšanos, pārvietošanos vai migrāciju. Tintes uz ūdens- bāzes parasti žāvē ar karstu gaisu vai infrasarkano staru; UV tintes sacietē ar UV gaismu. Drukas kvalitāte jāpārbauda pēc žāvēšanas (adhēzijas tests - lentes tests; berzes tests - berzēt ar drānu, lai pārbaudītu tintes pārnesi; vizuāla pārbaude).
- Krāsu konsistence:Zīmolu produktiem krāsu konsekvence ir ļoti svarīga - krāsām ir jāatbilst zīmola vadlīnijām un jābūt konsekventām visās partijās. Krāsa jāmēra ar spektrofotometru (ΔE < 2-3 parasti ir pieņemams lielākajai daļai lietojumu) un jākontrolē tintes sastāvs.
Reljefs/iespiedums (pēc izvēles, termiski apstrādātiem izstrādājumiem)
Process:Termoformētiem izstrādājumiem var izveidot reljefu (pacelti raksti) vai iespiedumu (ievilkti raksti) karstās -presēšanas darbības - laikā, iegravējot rakstu presēšanas veidnē. Kad izstrādājums tiek saspiests, šķiedra iegūst iegravētā raksta formu -, radot paliekošu, taustāmu iezīmi. Reljefs/iespiedums tiek izmantots logotipiem, rakstiem, faktūrām un dekoratīviem elementiem -, piešķirot iepakojumam izcilu, taustāmu kvalitāti.
Apsvērumi:
- Iespējams tikai ar termoformētiem (karsti{0}}presētiem) izstrādājumiem - transfer-formētiem izstrādājumiem nav tīrai reljefai nepieciešamās blīvēšanas pakāpes.
- Reljefa dziļums parasti ir 0,2-1,0 mm — dziļākai reljefam ir nepieciešams lielāks spiediens, un tas var izraisīt reljefa apgabala retināšanu/vājināšanos.
- Reljefs palielina veidnes izmaksas (gravēšana), bet bez papildu apstrādes posma (tiek veikta presēšanas laikā).
- Reljefajiem apgabaliem var būt nedaudz atšķirīgi pārklājuma/drukas raksturlielumi (tekstūra ietekmē pārklājuma/tintes uzklāšanu) - ir jāpārbauda.
7. posms: galda piederumu kvalitātes kontrole
Kvalitātes kontrole (QC) ir ļoti svarīga formētiem celulozes traukiem -, jo īpaši pārtikas-kontaktproduktiem, kur kvalitātes problēmas var ietekmēt pārtikas nekaitīgumu, klientu apmierinātību un zīmola reputāciju. Visaptverošā kvalitātes kontroles programma ietver ienākošo materiālu pārbaudi,-procesa uzraudzību, gatavā produkta testēšanu un dokumentāciju. Apskatīsim galvenos galda piederumu kvalitātes kontroles elementus.
Ienākošā materiāla kvalitātes kontrole
- Šķiedru pārbaude:Katra jēlšķiedras partija (bagasse, pārstrādāts papīrs utt.) jāpārbauda attiecībā uz: šķiedras veidu/klasi (pārbaudiet, vai tās atbilst specifikācijai), mitruma saturu, piesārņotājus (plastmasa, metāls, stikls, netīrumi), krāsu un kvalitāti (šķiedras garums, tīrība). Pārbaudes sertifikāti jāiegūst no piegādātājiem un periodiski jāpārbauda, veicot neatkarīgas pārbaudes.
- Ķīmisko piedevu pārbaude:Katrai piedevu partijai (slapjā stiprības sveķiem, izmēram, pārklājumam, krāsvielai utt.) ir jāpārbauda: veids/šķira, koncentrācija, pārtikas kvalitātes sertifikāts (atbilstība FDA/EFSA/GB), derīguma termiņš un uzglabāšanas apstākļi. Analīzes sertifikāti (COA) jāiegūst no piegādātājiem.
- Ūdens kvalitāte:Procesa ūdens (celulozes veidošanai, pārklāšanai) ir periodiski jāpārbauda attiecībā uz: dzeramību (dzeramā ūdens kvalitāti pārtikas{0}}kontaktproduktiem), pH, cietību, mikrobu skaitu un ķīmiskos piesārņotājus. Ja ūdens kvalitāte nav atbilstoša, var būt nepieciešama ūdens apstrāde (filtrēšana, mīkstināšana, dezinfekcija).
- Iepakojuma materiāli:Gofrētās kastes, iekšējie maisi, paletes utt. ir jāpārbauda attiecībā uz: pārtikas kvalitātes -kvalitāti (tiešai/netiešai saskarei ar pārtiku), tīrību, bojājumiem un pareizajām specifikācijām.
Notiek-QC
- Celulozes konsistence:Uzraudzīt nepārtraukti (iebūvētais raidītājs) vai ik pēc 15-30 minūtēm — mērķis 0,3–1,0% (atkarībā no izstrādājuma/iekārtas), pielaide ±0,05%.
- Celulozes pH:Monitors ik pēc 1-2 stundām — mērķis 6,5–8,5 (PAE mitrās stiprības sveķiem), pielaide ±0,5.
- Rafinēšanas pakāpe (SR/CSF grāds):Pārbaudiet ik pēc 2-4 stundām — mērķis ir atkarīgs no produkta (skatīt tabulu iepriekš), pielaide ±3 grādi SR.
- Mitrā produkta svars:Paraugu ņem ik pēc 1-2 stundām – norāda veidošanās konsistenci (sieniņas biezums, šķiedru nogulsnēšanās). Svaram jābūt ±5% robežās no mērķa.
- Veidošanas parametri:Nepārtraukti uzraugiet - vakuuma spiedienu, formēšanas laiku, celulozes līmeni, pelējuma temperatūru. Parametriem ir jābūt noteiktajos diapazonos un jāreģistrē.
- Žāvēšanas parametri:Nepārtraukti uzraudzīt - tuneļa temperatūru (katrā zonā), konveijera ātrumu, gaisa plūsmu. Parametriem ir jābūt noteiktajos diapazonos un jāreģistrē.
- Pārklājuma parametri:Pārraugiet ik pēc 1-2 stundām — pārklājuma viskozitāte, cietvielu saturs, uzklāšanas ātrums/svars, žūšanas/cietēšanas temperatūra/laiks. Pārklājuma svars jāpārbauda gravimetriski (izsveriet produktu pirms/pēc pārklājuma) ik pēc 1-2 stundām.
- Vizuāla pārbaude:Operatoriem katrā posmā ir jāpārbauda produkti, vai tiem nav redzamu defektu - plīsumi, caurumi, deformācija, krāsas maiņa, virsmas defekti, pārklājuma defekti (caurumi, nevienmērīgs pārklājums), drukas defekti. Bojātie izstrādājumi ir jānoņem un jāpārstrādā (iestrādā atpakaļ procesā).
Gatavā produkta kvalitātes kontrole
1. Vizuāla pārbaude (100% vai AQL paraugu ņemšana):
- Pārbaudāmie defekti: plīsumi, caurumi, caurumi, plaisas, deformācija, krāsas maiņa (dzeltenība, brūnēšana, plankumi), virsmas defekti (raupjums, dīgšana, šķiedru izkliedēšana), pārklājuma defekti (caurumi, nevienmērīgs pārklājums, lobīšanās), apdrukas defekti (smērēšanās, nepareiza reģistrācija, krāsu variācijas), apgriešanas malu defekti, burtaacity defekti (sveši priekšmeti, netīrumi, kukaiņi), smaka (ne{0}}smaka, dūņas smaka).
- Paraugu ņemšana: liela-apjoma ražošanai AQL paraugu ņemšana (atbilstoši ISO 2859-1 / ANSI/ASQ Z1.4) ir tipiska -, piemēram, AQL 2.5 lieliem defektiem, AQL 4.0 nelieliem defektiem. Kritisku/pārtikas{10}}drošību{13}}saistītu defektu gadījumā (piemēram, piesārņojums, caurumi virsmās, kas saskaras ar pārtiku), var būt nepieciešama 100% pārbaude.
2. Izmēru pārbaude (ik pēc 1-2 stundām vai katrai partijai):
- Izmēriet atslēgas izmērus - diametru (šķīvju/trauku), augstumu, loka platumu, dobuma izmēru, sienas biezumu, svaru. Precīzajiem izstrādājumiem izmantojiet suportus, mikrometrus vai CMM (koordinātu mērīšanas iekārtu).
- Pielaides: Standarta izstrādājumi ±0,5-1,0mm; premium/termoformēts ±0,2-0,5mm; sienas biezums ±10-15% no nominālā; svars ±5% no mērķa.
- Sakraujamības tests: sakraujiet noteiktu skaitu produktu (piemēram, 50 vai 100) un pārbaudiet, vai tie ir vienmērīgi sakraujami bez iesprūšanas, un kaudzes augstums atbilst pielaidei.
3. Mitruma saturs (ik pēc 2–4 stundām vai vienā partijā):
- Mēriet ar mitruma mērītāju (-tipa vai bez tapas) vai cepeškrāsns-žāvēšanas metodi (standarta metode).
- Mērķis: 6-10%.<5% = brittle (reject or condition); >12%=pelējuma risks, zema izturība (atkārtoti nožāvējiet vai izbrāķējiet).
- Mitrumam visā izstrādājumā jābūt vienmērīgam (nav slapju plankumu) -, ja nepieciešams, mēriet vairākās vietās.
4. Pārklājuma veiktspējas pārbaude (katrai partijai vai pārklājuma maiņai):
- Cobb tests (ūdens absorbcija):TAPPI T 441 / ISO 535 - mēra ūdeni, kas absorbēts 30 sekundēs vai 1 minūtē. Mērķis:<30 g/m² (30 sec) for coated products; uncoated typically 50-150 g/m².
- Komplekta tests (eļļošanas izturība):TAPPI T 559 / ASTM F119 - tests ar smērvielu šķīdumiem ar lielāku iespiešanās jaudu. Mērķis: komplekta vērtējums Lielāks vai vienāds ar 3-6 (mērena smērviela) vai lielāks vai vienāds ar 6-10 (augsta smērviela), atkarībā no pielietojuma.
- Noplūdes pārbaude (šķidruma tvertnēm):Piepildiet produktu ar ūdeni (vai krāsainu ūdeni) uz noteiktu laiku (piemēram, 1 stundu, 4 stundas, 24 stundas) un pārbaudiet, vai nav noplūdes. Mērķis: nav noplūdes norādītajā laikā.
- Eļļas/smērvielas iespiešanās tests:Uzklājiet uz produkta noteiktu eļļu/smērvielu (piemēram, augu eļļu, mērci) uz noteiktu laiku un pārbaudiet, vai nav iespiešanās/krāsošanās. Mērķis: nav iespiešanās norādītajā laikā/temperatūrā.
- Mikroviļņu/krāsns tests (ja piemērojams):Uzkarsējiet produktu (ar pārtiku/ūdeni) mikroviļņu krāsnī/krāsnī noteiktu laiku un pārbaudiet, vai nav deformācijas, kušanas, pārklājuma noārdīšanās vai nepatīkamas smakas. Mērķis: nav deformācijas vai degradācijas norādītajā temperatūrā/laikā.
5. Stiprības pārbaude (katrai partijai vai produkta maiņai):
- Kompresijas pārbaude:Pielietojiet izstrādājumam saspiešanas slodzi (piem., kaudzes slodzi, loka saspiešanu) un izmēriet maksimālo slodzi pirms bojājuma. Mērķis: atbilst specifikācijai (piemēram, atbalsta X kg bez paliekošas deformācijas).
- Stiepes/pārraušanas tests:Izgrieziet testa paraugus no izstrādājuma un izmēra stiepes izturību (ASTM D828) vai pārraušanas izturību (ASTM D774). Mērķis: atbilst specifikācijai (piemēram, stiepes spēks ir lielāks par vai vienāds ar X MPa, pārsprāgts, lielāks par vai vienāds ar Y kPa).
- Stiprības pārbaude uz slapja ceļa:Noteiktu laiku (piem., 1 stundu) mērcēt produktu ūdenī un izmērīt stiprības saglabāšanu (piem., saspiešanu vai stiepšanu). Mērķis: saglabā 30-50% no sausās stiprības vai vienāds ar to (ar PAE apstrādātiem produktiem).
- Nokrišanas tests (nosūtīšanai/aizsargproduktiem):Nometiet iesaiņoto produktu no noteikta augstuma (piemēram, 1 m) uz cietas virsmas un pārbaudiet, vai nav bojājumu. Mērķis: nav produkta bojājumu vai iepakojuma bojājumu.
6. Pārtikas nekaitīguma pārbaude (katru materiāla maiņu, periodiski vai saskaņā ar noteikumu/klienta prasībām):
- Kopējā migrācija:Pārbaudīt vielu daudzumu, kas no produkta migrē uz pārtikas aizstājējiem (piemēram, ūdeni, 3 % etiķskābi, 10 % etanolu, olīveļļu) noteiktos apstākļos (laiks/temperatūra). Jābūt zem normatīvajiem ierobežojumiem (piemēram, 10 mg/dm² vai 60 mg/kg ES, saskaņā ar FDA noteikumiem ASV).
- Īpaša migrācija:Tests attiecībā uz konkrētām vielām, kas rada bažas (piemēram, PAE sastāvdaļas, formaldehīds, smagie metāli, minerāleļļu ogļūdeņraži, PFAS). Jābūt zemākam par noteiktiem reglamentējošiem ierobežojumiem (piemēram, īpašas migrācijas robežas ES, FDA ierobežojumi ASV).
- Mikrobu pārbaude:Pārbaudīt kopējo platību skaitu (TPC), raugu/pelējumu, E. coli, salmonellu u.c. Jāatbilst pārtikas -kontakta materiālu ierobežojumiem (parasti<100 CFU/g for TPC, negative for pathogens).
- PFAS pārbaude:Pārbaudei par per- un polifluoralkilvielām (PFAS) - jābūt zem noteikšanas robežām produktiem, kas nesatur PFAS-. To pieprasa daži noteikumi (piemēram, ASV štata PFAS aizliegumi) un klientiem.
7. Kompostējamības/pārstrādājamības sertifikāts (katram produkta veidam vai materiāla izmaiņām):
- Kompostējamība:Tests pēc ASTM D6400 (ASV) vai EN 13432 (ES) - mēra sadalīšanos un bioloģisko noārdīšanos rūpnieciskos kompostēšanas apstākļos. BPI (Biodegradable Products Institute, ASV) vai OK Compost (TÜV Austria, ES) sertifikācija nodrošina trešās puses apstiprinājumu.
- Mājas kompostējamība:Tests pēc ASTM D6868 (ASV) vai OK Compost Home (TÜV Austria) - mēra sadalīšanos un bioloģisko noārdīšanos mājas kompostēšanas apstākļos (zemākā temperatūrā nekā rūpnieciskajā). Piezīme: lielākā daļa formētās celulozes ir mājās kompostējama bez pārklājuma; pārklātiem produktiem var būt nepieciešama rūpnieciska kompostēšana (atkarībā no pārklājuma veida).
- Pārstrādājamība:Pārbaude saskaņā ar standarta papīra pārstrādes protokoliem - pārbaudiet, vai izstrādājumu var pārtvert un tas ražo pieņemamu pārstrādātu papīru (bez piesārņotājiem, bez nelabvēlīgas ietekmes). Lielākā daļa nepārklātās un uz ūdens bāzes pārklātās formētās celulozes ir pārstrādājama standarta papīra plūsmās; PLA-pārklāti vai laminēti izstrādājumi var nebūt.
Dokumentācija un izsekojamība
- Partijas ieraksti:Katrai ražošanas partijai jābūt uzskaitei, tostarp: izejmateriāliem (partiju numuri, piegādātāji), procesa parametri (celulozes konsistence, pH, rafinēšana, formēšana, žāvēšana, pārklāšana), kvalitātes kontroles testa rezultāti (vizuālie, izmēri, mitrums, pārklājums, izturība, pārtikas nekaitīgums), saražotais daudzums, noraidītais daudzums, izvietojums (atbrīvošana/turēšana/noraidīšana) un operatora/inspektora vārdi.
- Izsekojamība:Produktiem ir jābūt izsekojamiem no izejvielām līdz gatavām precēm līdz sūtījumam, katrā posmā ir jāreģistrē - partijas numuri, un gatavie produkti ir jāmarķē ar partijas numuriem, ražošanas datumiem un derīguma termiņiem (ja piemērojams). Tas nodrošina ātru atsaukšanu, ja tiek konstatētas kvalitātes/drošības problēmas.
- Sertifikāti:Saglabājiet pašreizējos sertifikātus - ISO 9001 (kvalitātes vadība), ISO 14001 (vides pārvaldība), BRCGS vai SQF (pārtikas nekaitīgums, ja piemērojams), BPI/OK Compost (kompostējamība), FDA/EFSA/GB atbilstību pārtikas saskarei. Sertifikātiem jābūt redzamiem uz produktiem/iepakojumiem un jānodrošina klientiem.
- Neatbilstība-un CAPA:Kad tiek konstatētas kvalitātes kontroles problēmas, dokumentējiet{0}}neatbilstību, izpētiet galveno cēloni (5 kāpēc, zivju kauls), veiciet koriģējošas un preventīvas darbības (CAPA) un pārbaudiet efektivitāti. Tas veicina nepārtrauktu uzlabošanos un novērš atkārtošanos.
Nozares standarti un sertifikāti
Pārtikas drošības standarti
| Standarts/noteikums | Reģions | Piemērojamība | Galvenās prasības |
|---|---|---|---|
| FDA 21 CFR 176,170 | Amerikas Savienotās Valstis | Papīrs un kartons, kas saskaras ar ūdeni saturošu un taukainu pārtiku | Atļautās sastāvdaļas (šķiedras, piedevas, pārklājumi), migrācijas robežas, lietošanas nosacījumi |
| FDA 21 CFR 176.180 | Amerikas Savienotās Valstis | Papīrs un kartons saskarē ar sausu pārtiku | Atļautās sastāvdaļas, lietošanas nosacījumi sausai barībai |
| FDA 21 CFR 175 300 | Amerikas Savienotās Valstis | Sveķaini un polimēru pārklājumi (pārklājumi uz papīra/kartona) | Atļautās pārklājuma sastāvdaļas, migrācijas robežas, lietošanas nosacījumi |
| 1935/2004 | Eiropas Savienība | Pamatnoteikumi materiāliem un izstrādājumiem, kas paredzēti saskarei ar pārtiku | Vispārīgās drošības prasības, laba ražošanas prakse (GMP), izsekojamība, marķēšana |
| 10/2011 Regula (ES) Nr | Eiropas Savienība | Plastmasas materiāli un izstrādājumi, kas nonāk saskarē ar pārtiku (attiecas uz PLA pārklājumiem/laminātiem) | Atļautās vielas, kopējā migrācijas robeža (10 mg/dm² vai 60 mg/kg), īpatnējās migrācijas robežas |
| GB 4806.8-2016 | Ķīna | Materiāli un izstrādājumi, kas nonāk saskarē ar pārtiku - Papīrs un kartons | Atļautās izejvielas, piedevas, migrācijas robežas, testēšanas metodes, marķēšana |
| GB 9685-2016 | Ķīna | Piedevu izmantošana materiālos un izstrādājumos, kas nonāk saskarē ar pārtiku | Atļautās piedevas, lietošanas ierobežojumi, specifiskās migrācijas robežas |
| ISO 22000/FSSC 22000 | Globāli | Pārtikas nekaitīguma vadības sistēmas (ražošanas iekārtām) | HACCP, priekšnoteikumu programmas, vadības sistēmas prasības |
| BRCGS / SQF | Globāls (Apvienotās Karalistes/ASV izcelsme) | Pārtikas drošības un kvalitātes sertifikācija iepakojuma ražotājiem | Pārtikas drošība, kvalitāte, darbības kontrole, piegādātāju vadība |
Kompostējamības standarti
| Standarta | Reģions | Tips | Galvenās prasības |
|---|---|---|---|
| ASTM D6400 | Amerikas Savienotās Valstis | Rūpnieciskā kompostēšana | Sadalīšanās (lielāka vai vienāda ar 90% 180 dienās), biodegradācija (lielāka vai vienāda ar 90% 180 dienās), nav eko-toksicitātes, smago metālu ierobežojumi |
| ASTM D6868 | Amerikas Savienotās Valstis | Mājas kompostēšana | Sadalīšanās un biodegradācija mājas kompostēšanas apstākļos (zemāka temperatūra, ilgāks laiks) |
| EN 13432 | Eiropas Savienība | Rūpnieciskā kompostēšana | Sadalīšanās (lielāka vai vienāda ar 90% 12 nedēļu laikā), biodegradācija (lielāka vai vienāda ar 90% 180 dienās), nav eko-toksicitātes, smago metālu ierobežojumi |
| OK Compost (TÜV Austrija) | Globālais (Austrijas sertifikācija) | Rūpnieciskā kompostēšana | Sertifikācija, pamatojoties uz EN 13432 / ASTM D6400; ietver testēšanu un rūpnīcas auditu |
| OK Compost Home (TÜV Austria) | Globālais (Austrijas sertifikācija) | Mājas kompostēšana | Sertifikācija, pamatojoties uz ASTM D6868 / mājas kompostēšanas nosacījumiem; zemākas temperatūras prasības |
| BPI (Biodegradable Products Institute) | Amerikas Savienotās Valstis | Rūpnieciskā kompostēšana | Sertifikācija, pamatojoties uz ASTM D6400; ietver testēšanu un pastāvīgu verifikāciju |
| GB/T 28018-2011 | Ķīna | Kompostēšana | Kompostējamās plastmasas klasifikācija, identifikācija un marķēšana (attiecas uz pārklātiem/laminētiem izstrādājumiem) |
Kvalitātes vadības standarti
- ISO 9001:Kvalitātes vadības sistēmas - starptautisks kvalitātes vadības standarts, fokuss uz klientu, procesa pieeja, nepārtraukta uzlabošana.
- ISO 14001:Vides pārvaldības sistēmas - starptautisks standarts vides pārvaldībai, piesārņojuma novēršanai, atbilstībai, pastāvīgai uzlabošanai.
- ISO 45001:Arodveselības un darba drošības pārvaldības sistēmas - starptautiskais standarts darba drošībai, apdraudējumu novēršanai, atbilstībai.
- FSC/PEFC:Meža sertifikācija - produktiem, kuros izmantota neapstrādāta koksnes šķiedra (nav attiecināms uz bagasu/otrreizēji pārstrādātu, bet attiecas uz neapstrādātiem kraft produktiem).
Kopējie ražošanas izaicinājumi un risinājumi
| Izaicinājums | Pamatcēlonis | Risinājums |
|---|---|---|
| Tauku iekļūšana (pica, cepti ēdieni) | Nepietiekams pārklājums, pārklājuma defekti, nepareizs pārklājuma veids | Izmantojiet stirola-akrila vai PLA pārklājumu (komplekts ir lielāks vai vienāds ar 6–10); nodrošināt pilnīgu pārklājumu (izsmidzināšana/iegremdēšana); pārbaudīt ar komplekta testu; apsveriet papīra starpliku ļoti taukainiem priekšmetiem |
| Mīkstināšana/sabrukšana ar karstu/mitru ēdienu | Nepietiekama mitrā izturība, nav pārklājuma, PLA pārklājums (mīkstina pie 50-60 grādiem) | Izmantojiet PAE mitrās stiprības sveķus (0,5-1,5%); izmantojiet akrila/stirola-akrila pārklājumu (karstumizturīgs līdz 100-120 grādiem); izvairīties no PLA karstiem ēdieniem; nepārklāts ļoti karstam (mikroviļņu krāsns/krāsns) |
| Izliekšanās/kērlings | Nevienmērīga žāvēšana, nevienmērīgs mitrums, augsta mitruma uzglabāšana | Nodrošināt vienmērīgu žāvēšanu (gaisa plūsma/temperatūra); kontrolēt galīgo mitrumu (6-10%); uzglabāt kontrolētā klimata -vidē (40-60% RH); izmantojiet mitruma barjeras iepakojumu galamērķiem ar augstu mitruma līmeni |
| Šķiedru izdalīšanās/putekļi | Neattīrīta celulozes masa | Nodrošināt pareizu attīrīšanu (25-45 grādi SR); izmantot atbilstošus mitrās stiprības sveķus; saglabāt apgriešanas mirst asas; kontrolēt mitrumu (nevis<5%); apply coating (binds surface fibers); use dust collection at trimming |
| Caurumi/noplūdes | Piesārņojumi mīkstumā, slikts šķiedru pārklājums, pelējuma sieta bojājumi, pārklājuma defekti | Uzlabot celulozes sijāšanu/tīrīšanu; pārbaudīt/nomainiet veidņu sietu; nodrošināt pilnīgu pārklājuma pārklājumu (bez caurumiem); pārbaudīt ar noplūdes testu; izmantojiet daudzslāņu pārklājumu kritiskiem lietojumiem |
| Krāsu variācijas/dzeltēšana | Nekonsekvents šķiedru maisījums, mainīga balināšana, pārmērīga žāvēšanas temperatūra, UV iedarbība | Izmantojiet konsekventu šķiedru maisījumu/krāsu; kontrolēt balināšanas procesu; izvairieties no pārmērīgas žāvēšanas temperatūras (<200°C); store away from direct sunlight; use optical brighteners (for white products); measure color with spectrophotometer |
| Sakraušana/ iestrēgšana | Izmēru izmaiņas, deformācija, nepareizs iegrimes leņķa/loka dizains | Kontroles izmēri (stingras pielaides); novērst deformāciju (vienmērīga žāvēšana); optimizēt veidņu dizainu (iegrimes leņķis, loka forma, sakraušanas izciļņi); pārbaudiet ar sakraujamības testu |
| Smarža (sasuvusi/ķīmiska) | Mikrobu augšana mīkstumā, pārmērīgas piedevas, nepilnīga pārklājuma sacietēšana, piesārņotas izejvielas | Kontrolējiet celulozes uzglabāšanu (laiks<24h, clean tanks, biocides if needed); use minimal additives (food-grade only); ensure complete coating curing; inspect raw materials for odor/contamination; test product odor (sensory panel or instrumental) |
| Augstas ražošanas izmaksas | Zems ražošanas ātrums, lieli materiālu atkritumi, augstas enerģijas izmaksas, pārmērīgs pārklājums | Izmantojiet rotējošās mašīnas liela apjoma{0}}standarta izstrādājumiem; optimizēt materiālu izmantošanu (dizaina optimizācija, šķiedru maisījumi); uzlabot energoefektivitāti (siltuma atgūšana, izolācija); optimizēt pārklājuma svaru (minimālais nepieciešamais veiktspējai); samazināt lūžņus (procesa kontrole, QC) |
| Piegādes ierobežojumi/izpildes laiki | Liels pieprasījums, ierobežota jauda, ilgs veidņu izpildes laiks, izejvielu trūkums | Plānojiet uz priekšu (4-8 nedēļu izpildes laiks pirmajiem pasūtījumiem, 2-4 nedēļas atkārtotajiem pasūtījumiem); izmantot ilgtermiņa līgumus ar piegādātājiem; divu avotu svarīgi produkti; apsvērt reģionālos piegādātājus; veidņu pasūtīšana agri (3-6 nedēļu izpildes laiks) |
Nākotnes tendences celulozes galda piederumu ražošanā
- Uzlaboti pārklājumi bez PFAS{0}}:Nepārtraukta inovācija PFAS-nesatur ūdeni/taukus-pārklājumos -, tostarp bio-pārklājumos (ciete, hitozāns, šellaka, aļģes), nanocelulozes pārklājumi un daudzslāņu barjeru sistēmas. Mērķis: saskaņot vai pārsniegt PFAS pārklājuma veiktspēju bez veselības/vides problēmām.
- Gudrs un funkcionāls iepakojums:Viedo funkciju integrēšana formētajos celulozes traukos - QR kodi (otrreizējās pārstrādes norādījumiem, informācijai par produktu, zīmola iesaistīšanai), temperatūras indikatoriem (karsto ēdienu nekaitīgumam), svaiguma sensoriem (pārtikas kvalitātei) un NFC tagiem (produktu autentifikācijai, interaktīvām pieredzēm).
- Automatizācija un rūpniecība 4.0:Palielināta automatizācija ražošanā - robotizētā formēšana/apgriešana/pārklāšana, AI-darbināta kvalitātes pārbaude (mašīnredze defektu noteikšanai), IoT sensori procesa uzraudzībai, paredzamā apkope un digitālie dvīņi procesa optimizēšanai. Mērķis: lielāka konsistence, zemākas izmaksas, samazināts darbaspēks.
- Jauni šķiedras avoti:Alternatīvu šķiedru avotu - kviešu salmi, rīsu salmi, bambusa, kaņepju, kenafa, miskantu un lauksaimniecības blakusproduktu komercializācija. Mērķis: samazināt izmaksas, uzlabot piegādes ķēdes noturību un uzlabot ilgtspējības stāstus.
- 3D druka un ātra prototipu veidošana:3D drukas izmantošana veidņu izgatavošanai un ātrai prototipu veidošanai - samazina veidņu sagatavošanas laiku (no nedēļām līdz dienām) un izmaksas, ļaujot ātrāk izstrādāt un pielāgot produktus. Daži uzņēmumi arī pēta veidņu celulozes izstrādājumu tiešu 3D drukāšanu (maza -apjoma/pielāgotiem lietojumiem).
- Aprites ekonomika un{0}}slēgtā cikla sistēmas:Ieguldījumi kompostēšanas/otrreizējās pārstrādes infrastruktūrā,-atpakaļņemšanas programmās un slēgtā-cikla sistēmās (kur izmantotā formētā celuloze tiek savākta, kompostēta/pārstrādāta un iegūtais materiāls tiek izmantots jaunu produktu ražošanai). Mērķis: maksimizēt vides ieguvumus un radīt vērtību pēc dzīves beigām--.
- Premium un luksusa lietojumi:Formas celulozes paplašināšana augstākās kvalitātes/luksusa pārtikas iepakojumos - izsmalcinātā līdzņemšanai, gardēžu dāvanu komplekti, luksusa pārtikas zīmoli, augstākās klases pasākumi{1}}. Termoformēti izstrādājumi ar pielāgotām krāsām, reljefu un augstākās kvalitātes apdari nodrošina šo tendenci.
- Normatīvā paplašināšana:Plastmasas/putu aizliegumu, EPR likumu, plastmasas iepakojuma nodokļu, otrreizējās pārstrādes satura prasību un PFAS aizliegumu nepārtraukta paplašināšana - palielina pieprasījumu pēc formētās celulozes. ES PPWR (paredzams 2024.–2025. gadā) un iespējamais globālais plastmasas līgums varētu būt galvenais virzītājspēks.
- Ēdami un funkcionāli pārklājumi:Pārtikas pārklājumu izstrāde (izgatavoti no pārtikas{0}} kvalitātes materiāliem, piemēram, jūraszālēm, cietes, olbaltumvielām), ko var lietot kopā ar pārtiku, - pilnībā novēršot iepakojuma atkritumus. Arī funkcionāli pārklājumi (pretmikrobu, antioksidantu, garšu{3}}uzlabojoši), kas pagarina pārtikas glabāšanas laiku un uzlabo pārtikas kvalitāti.
- Oglekļa pēdas nospieduma samazināšana un oglekļa{0}}neitrāla ražošana:Ražotāji iegulda atjaunojamā enerģijā (saules, vēja), energoefektivitātē, oglekļa kompensācijā un zema{0}}oglekļa izejvielās -, lai iegūtu oglekļa-neitrālu vai oglekļa{3}}negatīvu ražošanu. Oglekļa pēdas marķēšana un pārbaude (piemēram, Carbon Trust) kļūst arvien izplatītāka.
Bottom Line
Formas celulozes trauku ražošana ir sarežģīts, daudzpakāpju process -no izejmateriālu iegūšanas līdz celulozes sagatavošanai, formēšanai, žāvēšanai, pārklāšanai, apgriešanai, drukāšanai un kvalitātes kontrolei. Katrā posmā ir nepieciešams specializēts aprīkojums, rūpīgi kontrolēti parametri un stingra kvalitātes kontrole, lai lielā apjomā ražotu augstas-kvalitatīvas, pārtikai-nekaitīgas, konsekventas preces. Lai gan pamata process ir līdzīgs citiem formētajiem celulozes izstrādājumiem, galda piederumiem ir noteiktas prasības - pārtikas nekaitīgumam (tiešam kontaktam ar pārtiku), taukiem/mitruma izturībai (jaukiem/taukainiem ēdieniem), temperatūras izturībai (karstiem ēdieniem/mikroviļņu krāsnī), estētiskajai kvalitātei (gluds, konsekvents izskats) un augstai{7}}apjoma konsistencei (miljoniem vienību gadā).
Galvenās šīs rokasgrāmatas atziņas ir:
1. Izejvielu izvēle ir pamats- bagass (55-65% no tirgus) ir vēlams ēdināšanai, pateicoties tā gludajai virsmai, dabīgajai krāsai un mitruma izturībai; otrreizēji pārstrādāts papīrs (25-35%) tiek izmantots izmaksu ziņā jutīgiem lietojumiem; Bambuss, kviešu salmi un neapstrādāta kraft ir niša / top. Lielākajā daļā produktu tiek izmantoti šķiedru maisījumi, lai optimizētu veiktspēju, izmaksas un izskatu.
2. Celulozes sagatavošana nosaka kvalitāti- Pilnīga šķiedru atdalīšana, rūpīga sijāšana/tīrīšana (pārtikas nekaitīgumam), atbilstoša rafinēšana (20-45 grādi SR, atkarībā no produkta) un pārtikas-piedevas (PAE mitrā izturība, AKD izmēru noteikšana, PFAS-bezoši pārklājumi) ir ļoti svarīgas. Visām piedevām jābūt pārtikas kvalitātes (apstiprinātas FDA/EFSA/GB) un tām jābūt lietotām noteiktajā apmērā.
3. Formēšanas mašīnas izvēle ir atkarīga no apjoma/produkta- rotācijas mašīnas (500-3000 cikli/h) liela-apjoma standarta produktiem (šķīvjiem, bļodām, krūzēm); virzuļa kustības mašīnas (100{6}}600 cikli/h) vidēja-apjoma/pielāgotiem izstrādājumiem; termoformēšanas/mitrās presēšanas iekārtas (80-400 cikli/h) augstākās kvalitātes/gludiem produktiem. Katram no tiem ir kompromisi ātrumā, daudzpusībā, izmaksās un produktu kvalitātē.
4. Žāvēšana ir energoietilpīga-un kvalitātes-kritiska- tuneļkrāsnis (120-200 grādi, 5-40 minūtes) žāvē produktus līdz 6-10% mitrumam. Vienmērīga žāvēšana novērš deformāciju/plaisāšanu; graduēti temperatūras profili novērš pūslīšu veidošanos; energoefektivitātes pasākumi (siltuma atgūšana, izolācija) samazina izmaksas. Žāvēšana veido 40–60% no kopējās ražošanas enerģijas.
5. Pārklājums ir būtisks pārtikas veiktspējai- PFAS-nesaturoši pārklājumi (akrila, stirola-akrila, PLA, bio- bāzes) nodrošina ūdens/tauku noturību. Akrils/stirola{5}}akrils ir drošs mikroviļņu krāsnī (100-120 grādi); PLA NAV drošs mikroviļņu krāsnī (mīkstina 50–60 grādos), taču nodrošina izcilu tauku noturību un ir termiski noslēdzams. Pilnīgs pārklājums (ieskaitot malas) un pareiza sacietēšana ir ļoti svarīgi. Jāizvairās no PFAS pārklājumiem veselības/regulācijas apsvērumu dēļ.
6. Kvalitātes kontrole ir visaptveroša un stingra- ienākošā materiāla pārbaude, -procesa pārraudzība (celulozes konsistence, pH, rafinēšana, formēšana, žāvēšana, pārklājuma parametri), gatavā produkta pārbaude (vizuāla, izmēri, mitrums, pārklājuma veiktspēja [Cobb/kit/leak], izturība, pārtikas nekaitīgums [migrācija/mikrobu/PFAS], kompostējamība/pārstrādājamība) un. Pārtikas nekaitīguma pārbaude (vispārējā/specifiskā migrācija, mikrobi) ir obligāta pārtikas{3}produktiem, kas nonāk saskarē ar pārtiku; kompostējamības sertifikācija (BPI/OK Compost) nodrošina trešās puses apstiprinājumu.
7. Nozares standarti un sertifikāti ir būtiski- pārtikas nekaitīgums (FDA 21 CFR, EU 1935/2004, GB 4806), kompostējamība (ASTM D6400, EN 13432, BPI, OK Compost), kvalitātes vadība (ISO 9001, ISO 14001) un pārtikas drošības pārvaldība (ISO 22000, SQF, B). Cienījami ražotāji uztur spēkā esošos sertifikātus un nodrošina klientiem dokumentāciju.
8. Kopējiem izaicinājumiem ir pierādīti risinājumi- tauku iekļūšana (izmantojiet stirola-akrila/PLA pārklājumu, pārbaudiet ar komplekta testu), mīkstināšana ar karstu pārtiku (izmantojiet PAE mitrumizturību + akrila pārklājumu, izvairieties no PLA), deformācija (vienmērīga žāvēšana, mitruma kontrole, pareiza uzglabāšana), šķiedru izdalīšanās (pareiza rafinēšana, mitrā izturība, asas urbumi, pilnīga pārklāšana, pārklājums). pārklājums), krāsu variācijas (konsekvents maisījums, kontrolēta žāvēšana, UV aizsardzība), sakraušana/sasprēgšana (izmēru kontrole, veidņu dizaina optimizācija).
9. Nākotnes tendences norāda uz nepārtrauktu izaugsmi un inovācijām- uzlaboti PFAS-pārklājumi, kas nesatur PFAS, vieds/funkcionāls iepakojums, automatizācija/Industry 4.0, jauni šķiedru avoti, 3D drukāšana/ātrā prototipu veidošana, aprites ekonomika/slēgta -cilpas sistēmas, augstākās kvalitātes/luksusa lietojumprogrammas, regulējuma paplašināšana, ēdamie/funkcionālie pārklājumi un neitrāla{{5}ogļskābā ražošana. Šīs tendences veicinās nepārtrauktu tirgus izaugsmi (CAGR 8–9% līdz 2030. gadam) un produktu inovāciju.
Uzņēmumā Hesheng mēs ražojam pilnu veidņu celulozes galda piederumu klāstu - šķīvjus, bļodas, atvāžamus, krūzes, paplātes, galda piederumus un pielāgotus dizainus - gan no maisa, gan pārstrādāta papīra ar pārtikas -kategorijas PFAS-bez ūdens/taukiem-izturīgiem pārklājumiem (apdruka, DA sertifikāti, sertifikāti). EFSA, GB, BPI, OK Compost, ISO 9001). Mums ir gan pārneses -formētas (rotācijas un virzuļa) un termoformētas (mitrās-preses) ražošanas iespējas, visaptveroša kvalitātes kontrole (procesa uzraudzība, gatavā produkta testēšana, pārtikas nekaitīguma pārbaude), kā arī spēja atbalstīt gan izmēģinājuma programmas, gan pilna mēroga{10}}pasaules izlaišanu. Mūsu komanda var palīdzēt jums izvēlēties pareizos produktus jūsu lietojumam, optimizēt dizainu, lai nodrošinātu izgatavojamību un veiktspēju, kā arī palīdzētu jums veikt katru procesa posmu - no prototipa līdz ražošanai un nosūtīšanai.
Ja novērtējat formētas celulozes traukus savam zīmolam vai darbībai - un vēlaties izprast ražošanas procesu, kvalitātes standartus un iespējas -sazinieties ar Hesheng komandu- mēs ar prieku dalīsimies ar savām zināšanām, sniegsim paraugus un sertifikātus, piedāvāsim rūpnīcas ekskursijas (-personiski vai virtuāli) un palīdzēsim jums izstrādāt veiksmīgu celulozes trauku risinājumu. No izejmateriāliem līdz gatavam produktam, no prototipa līdz globālai ieviešanai — mums ir ražošanas zināšanas un kvalitātes apņemšanās, lai nodrošinātu augstas-kvalitatīvas, pārtikai-drošas un ilgtspējīgas galda piederumus, kas atbilst jūsu vajadzībām. Pārtikas iepakojuma nākotne ir formēta celuloze -, un mēs esam šeit, lai palīdzētu jums to īstenot.